Паяльная паста содержит порошок припоя во флюсовой основе. Для SMD-пайки её наносят на контактные площадки, устанавливают компонент и выполняют контролируемое оплавление. Флюс-гель без металлического порошка отдельного припоя не заменяет.
Что у вас для пайки?
Паста с припоем, флюс-гель и проволока нужны для разных способов работы.
Припойная паста для SMD
Содержит металл и флюсовую основу. Её наносят на площадки до установки компонента.
Как наносить ↓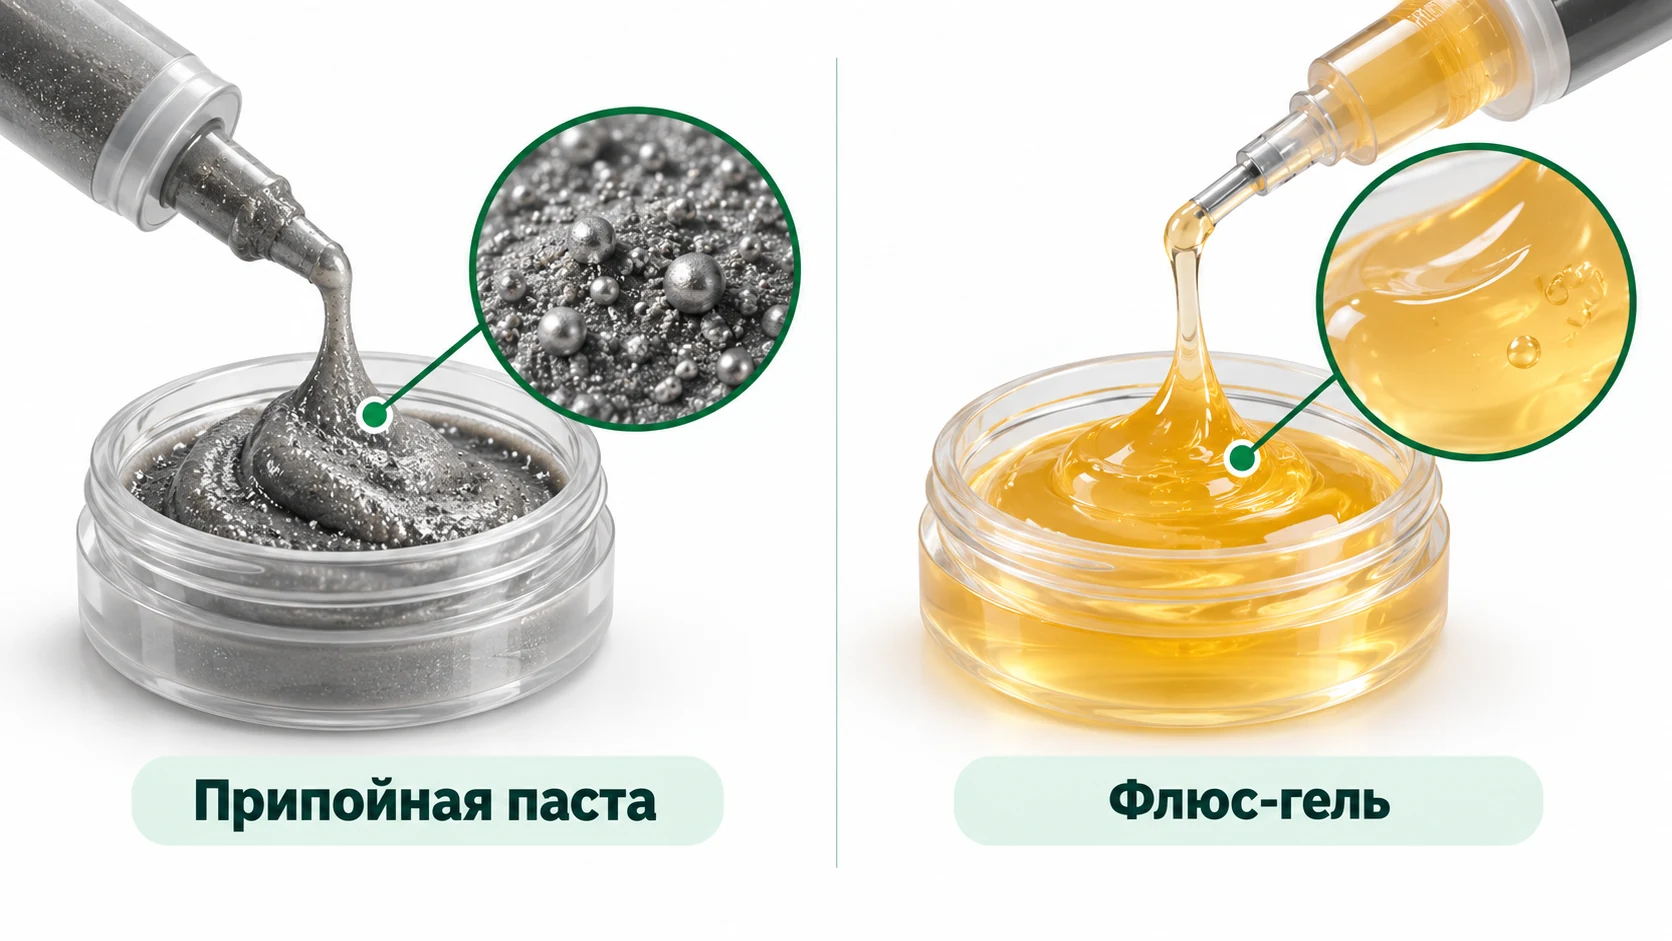
Пастообразный флюс
Сам не содержит припоя: для соединения металл нужно добавлять отдельно.
В чём отличие ↓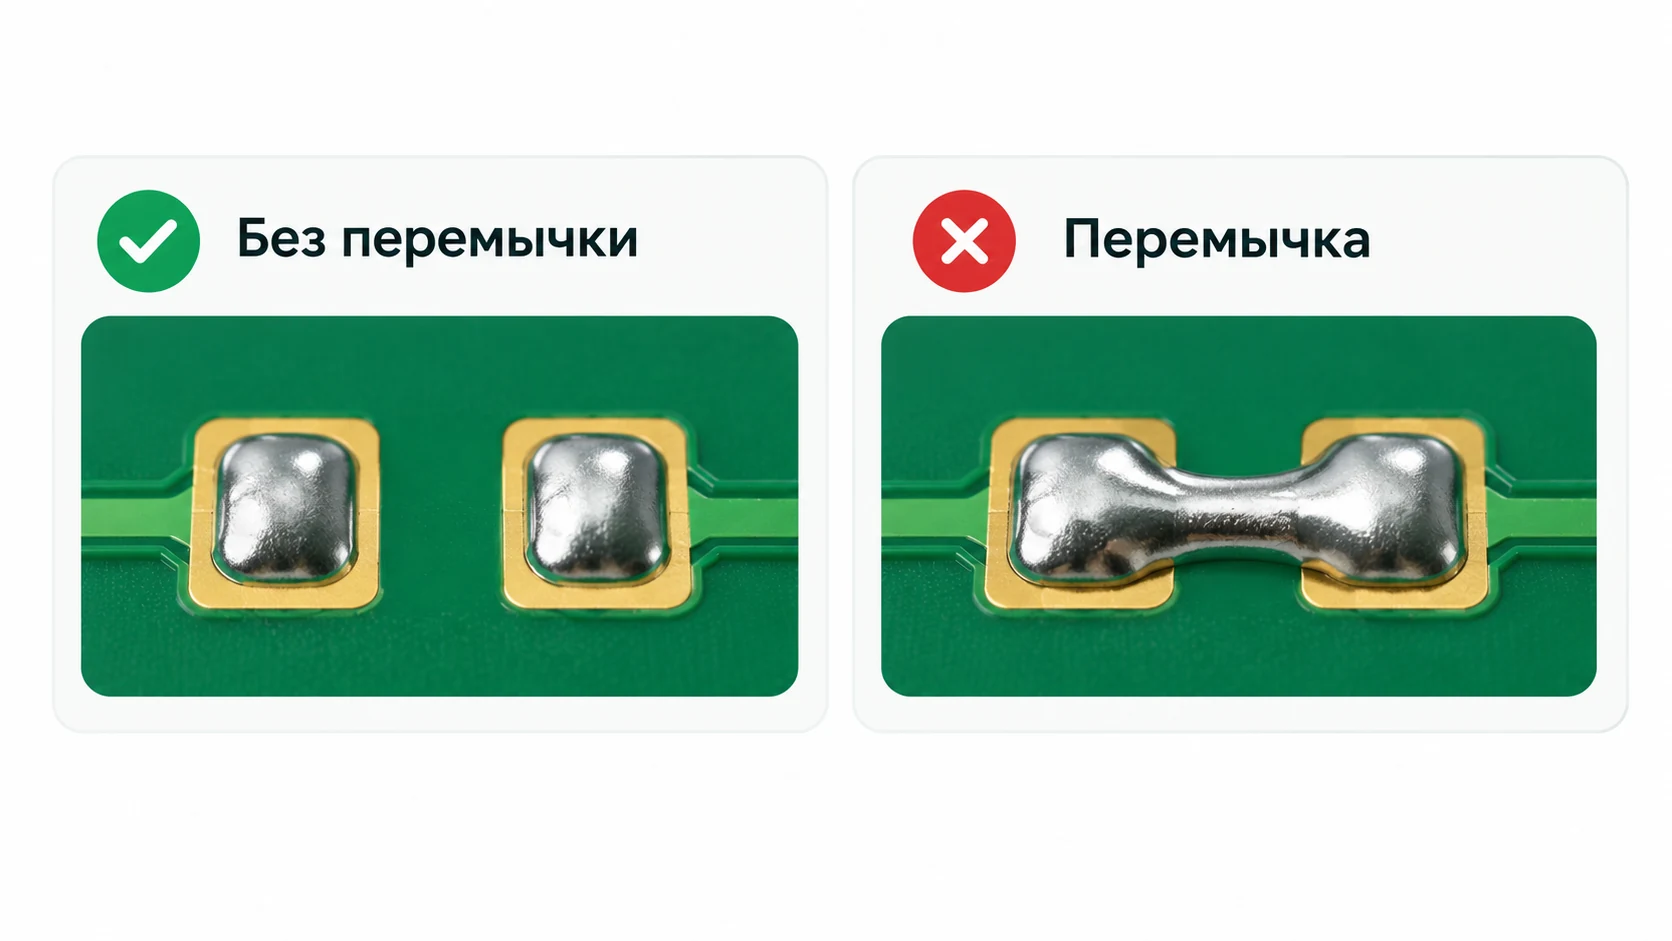
Паста образовала перемычку
Излишек металла может соединить соседние площадки и вызвать короткое замыкание.
Как исправить ↓Что такое паяльная паста и для чего она нужна
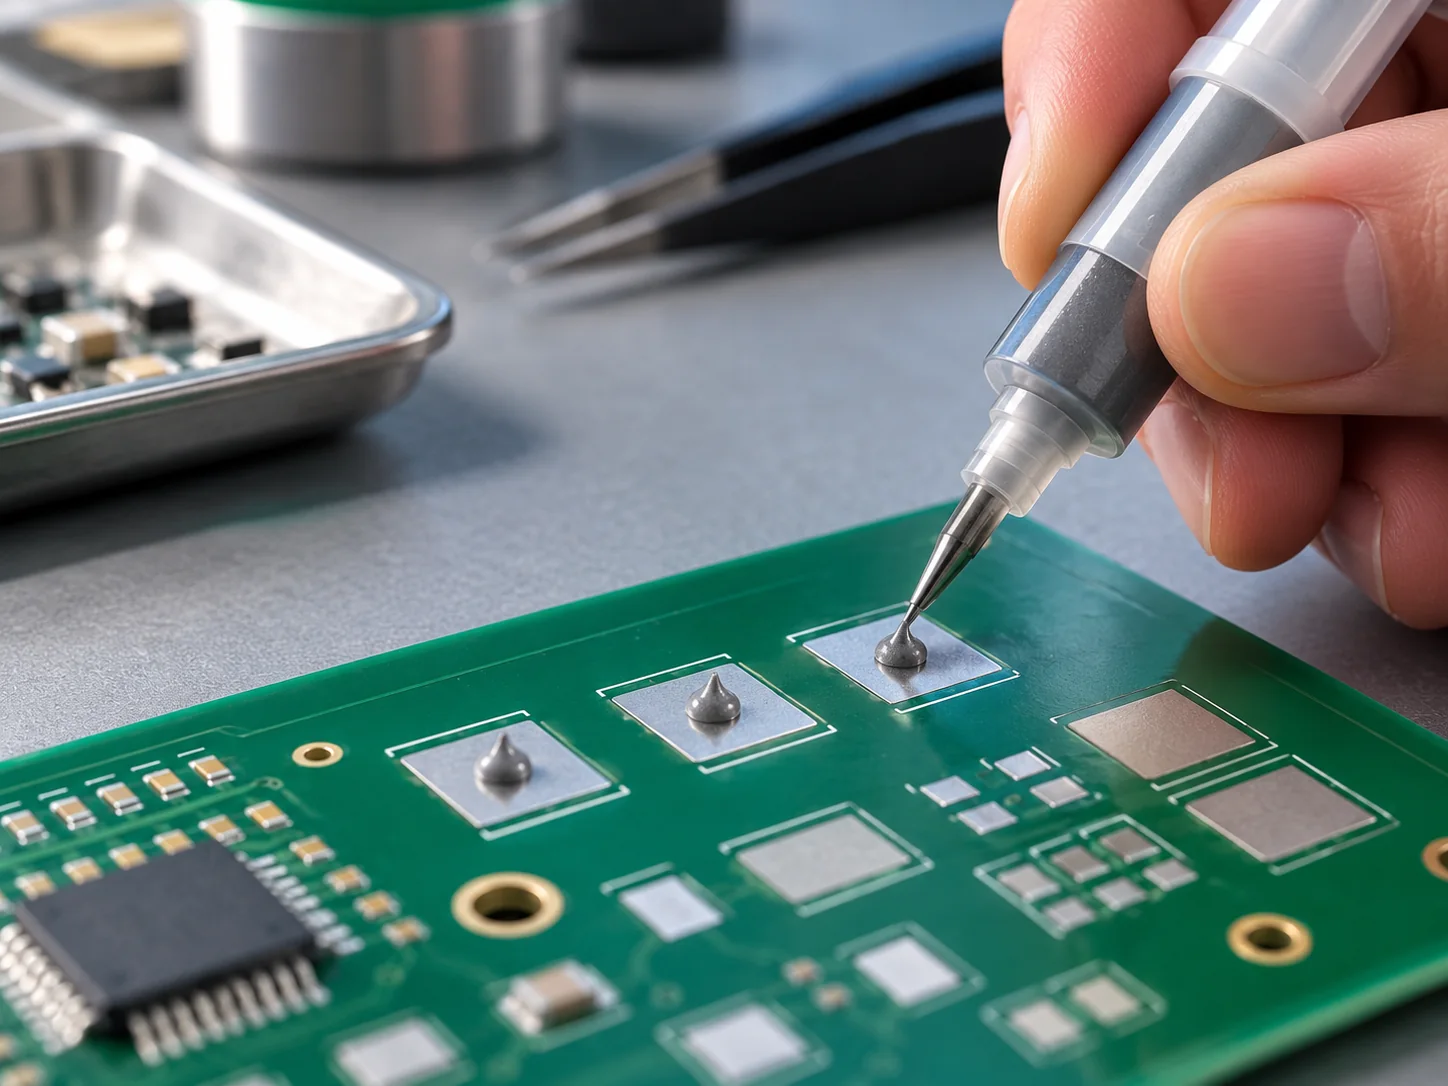
Паяльная, или припойная, паста — это смесь порошка припоя и флюса. Её наносят на контактные площадки, устанавливают электронную деталь и нагревают: частицы припоя плавятся и соединяют выводы с платой. Такой процесс называют пайкой оплавлением, или reflow.
Представьте учебную плату с двумя медными площадками и крошечный резистор. Вместо того чтобы подносить к каждой площадке проволочный припой, вы заранее наносите пасту, кладёте резистор пинцетом и прогреваете место пайки. В какой-то момент серая масса превращается в расплавленный металл. Он смачивает выводы и площадки, а после остывания удерживает компонент на месте.
Однако есть ловушка: в магазинах словом «паяльная паста» называют и пастообразный флюс, в котором нет припоя. Флюс помогает пайке, но металлического соединения сам не создаёт. Поэтому сначала читаем состав на упаковке, а уже потом включаем паяльник или фен.
Чаще всего пастой монтируют SMD-компоненты — резисторы, конденсаторы и микросхемы, чьи контакты расположены на поверхности платы. Для обычного соединения проводов удобнее проволочный припой и паяльник. Если это ваша задача, посмотрите, как паять медные провода.
Паяльная паста и флюс-паста: в чём разница
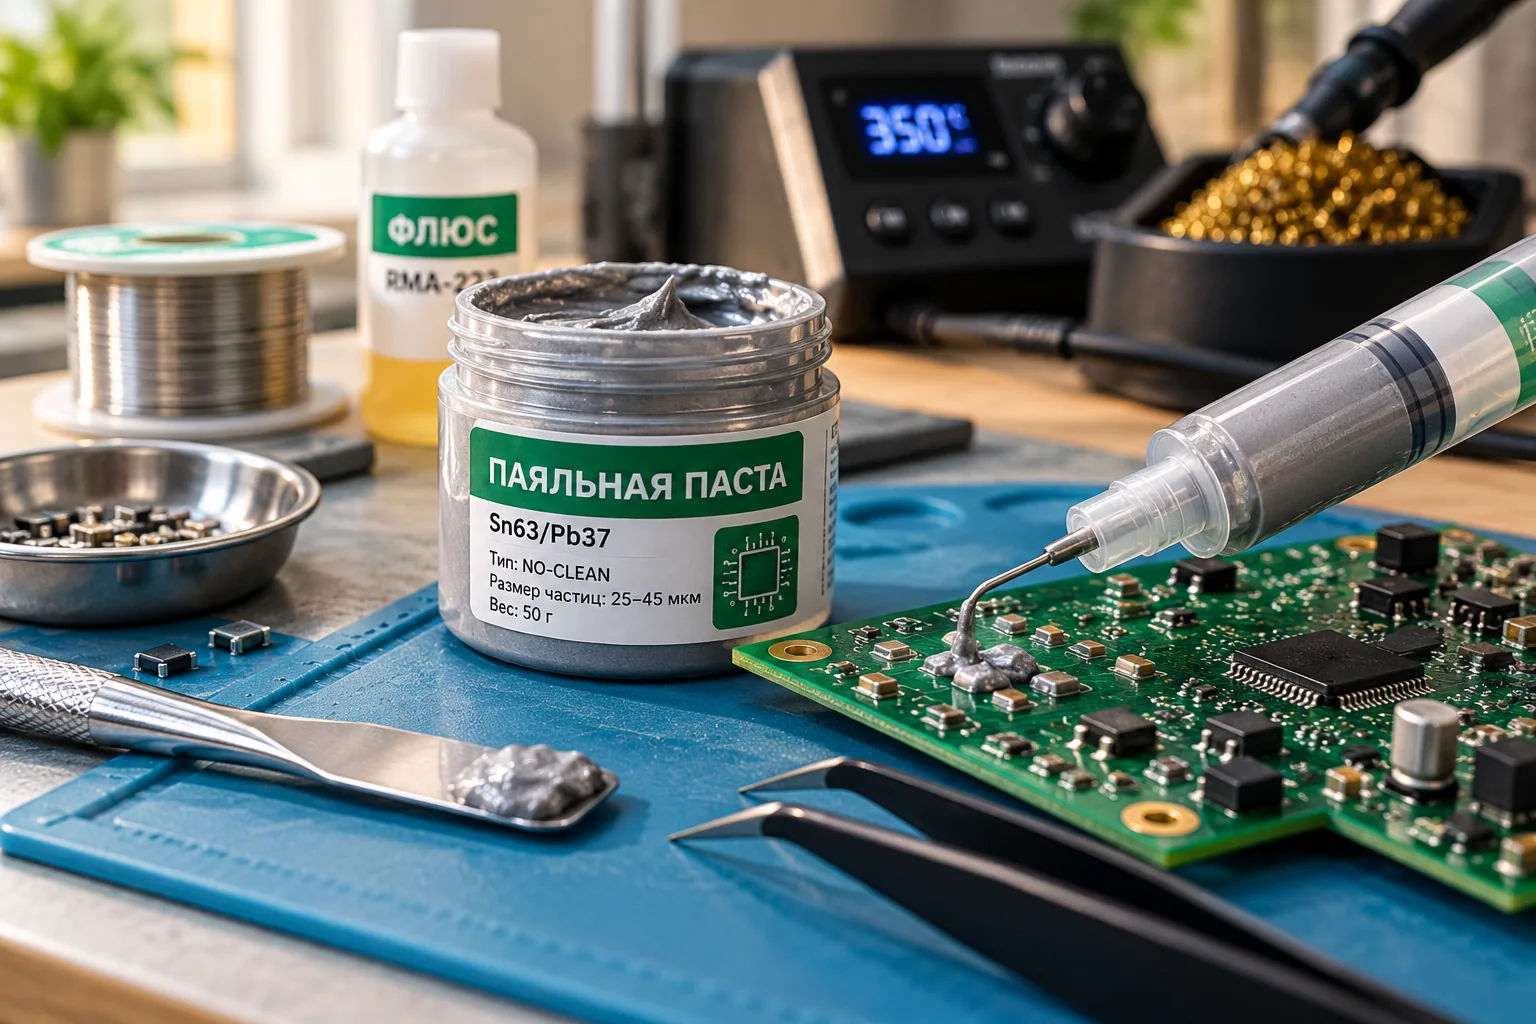
Два одинаковых на вид шприца могут содержать разные материалы. В одном находится паста с металлическим порошком, в другом — флюс-гель без припоя. Отличить их по цвету, густоте или цене нельзя. Надёжнее смотреть маркировку и техническое описание.
| Материал | Что внутри | Как используют |
|---|---|---|
| Припойная паста, solder paste | Порошок припоя и флюсовая основа | Наносят на площадки, ставят SMD-деталь и оплавляют |
| Флюс-паста, flux paste, tacky flux | Флюсовый состав без металлического припоя | Помогает растекаться отдельно подаваемому припою |
| Проволочный припой | Металлическая проволока, иногда с флюсом внутри | Подают к нагретым соединяемым поверхностям |
На припойной пасте обычно указан сплав, например SAC305 или Sn63Pb37, а также тип порошка и флюсовой системы. Надпись no-clean сообщает о типе флюсовых остатков, а не о том, есть ли в шприце металл. Если этикетка ограничивается словами «универсальная паяльная паста», лучше поискать паспорт материала или выбрать более понятный продукт.
Отдельная история — кислотные и сантехнические пасты. Материалы, рассчитанные на пайку труб и других металлов, нельзя автоматически применять в электронике: активные остатки могут вызвать коррозию. Для платы нужен состав, прямо предназначенный для электронного монтажа.
Если у вас флюс без порошка припоя, полезнее наша отдельная инструкция «Как паять с флюсом». Дальше разберём именно пасту, содержащую припой.
Какую паяльную пасту выбрать для первой пайки
Для первого опыта лучше взять небольшую учебную плату с крупными SMD-площадками и двухконтактный резистор. На таком примере легко увидеть, что получилось, и не жалко переделать неудачную попытку. Начинать с микросхемы на рабочем телефоне или ноутбуке не стоит: там гораздо труднее контролировать нагрев и проверять результат.
Пять подсказок на упаковке
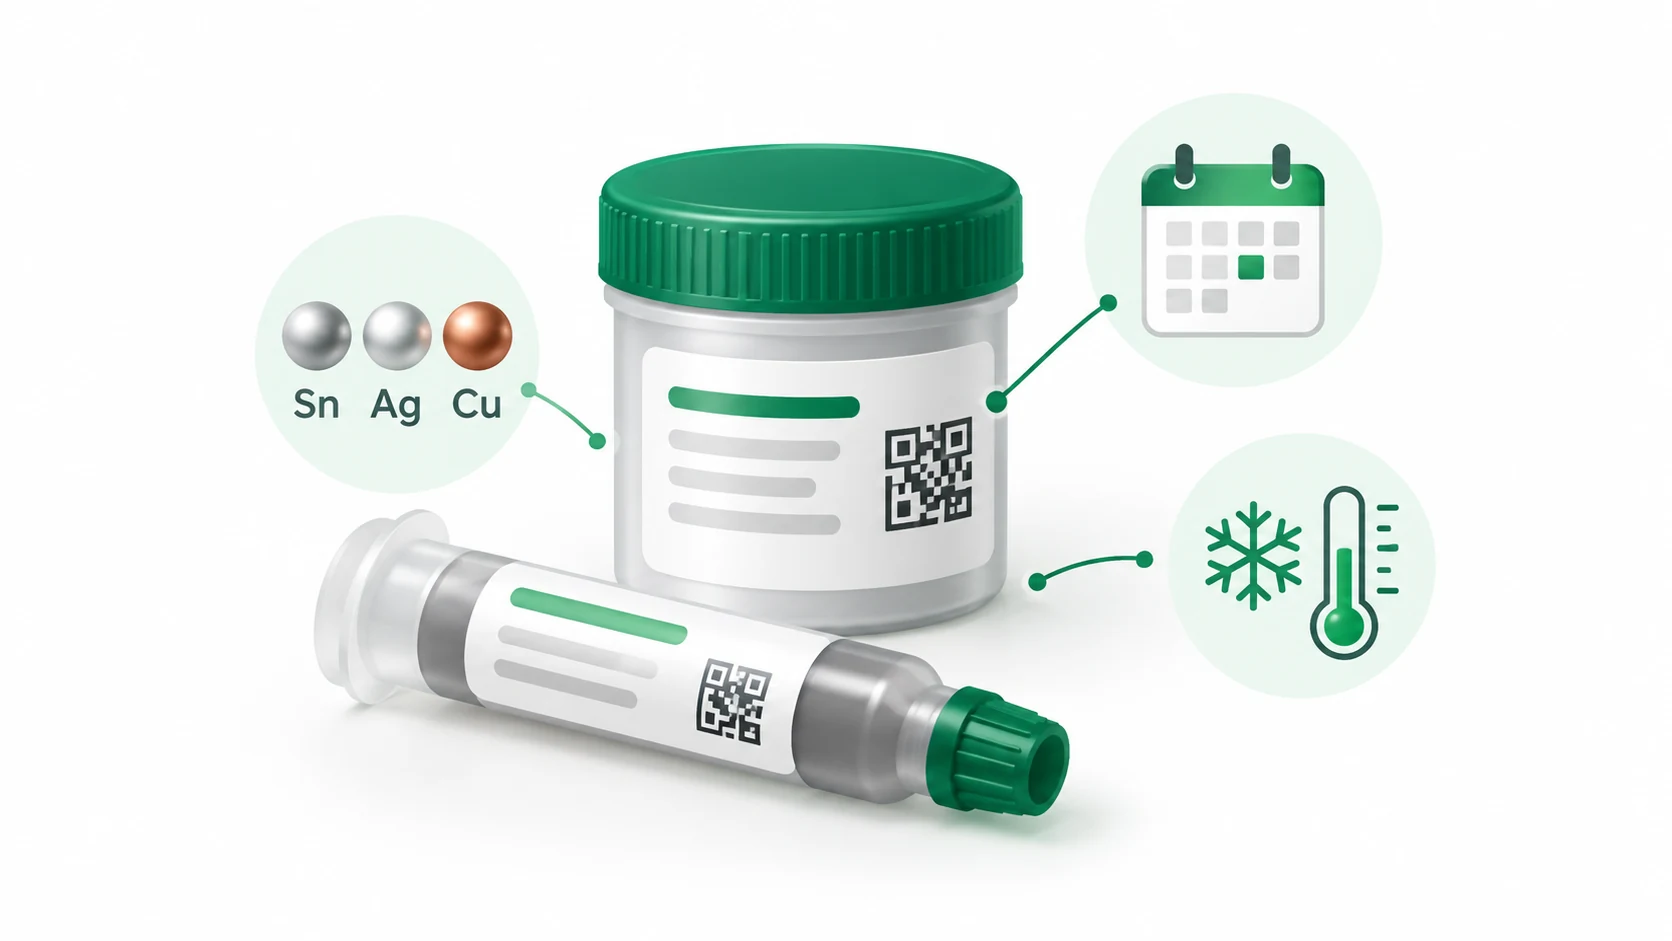
- Сплав. SAC305 (Sn96,5Ag3Cu0,5) — распространённый бессвинцовый припой; Sn63Pb37 содержит свинец. У них различаются температуры плавления, поэтому режим нагрева выбирают с учётом состава.
- Флюсовая система. No-clean допускает определённые остатки в предусмотренных условиях. Water-soluble — водосмываемая система, остатки которой обычно необходимо удалить по инструкции.
- Размер порошка. T3, T4 и Type 4 обозначают диапазоны размеров металлических частиц. Мелкие площадки требуют точного дозирования, но самая мелкая фракция не обязательно подходит для любой работы.
- Нанесение. Пасты для шприца (dispensing) и для печати через трафарет (stencil printing) могут различаться по свойствам. Смотрите назначение состава, а не только форму упаковки.
- Хранение. Одни составы требуют охлаждения, другие рассчитаны на длительное хранение без холодильника. Например, Kester заявляет такую возможность для определённых вариантов NP545; на все пасты это правило не распространяется.
Простой совет: небольшая упаковка с понятной этикеткой и доступным паспортом полезнее большой дешёвой банки неизвестного возраста. Если материал давно открыт, стал неоднородным или явно расслоился, не пытайтесь исправить его перегревом платы.
Как подготовить пасту после хранения
Если пасту держали в холодильнике по инструкции производителя, закрытому шприцу или банке дают постепенно нагреться до температуры помещения. Это помогает восстановить рабочую консистенцию и избежать конденсата. Время зависит от марки и упаковки; не ускоряйте процесс бытовым феном или батареей. Рекомендации по хранению и признаки испорченного состава подробно описаны в справочнике Nordson EFD.
Что понадобится для работы с паяльной пастой
Для учебной пайки приготовьте обесточенную плату, SMD-компонент, пасту, пинцет, дозатор или шприц с подходящей насадкой. Нужны также хорошее освещение и увеличение для осмотра — лупа либо микроскоп. Держатель платы и термостойкая поверхность сделают работу заметно удобнее. Если приходится точно устанавливать небольшие детали, полезно знать, когда вместо обычного пинцета используют вакуумный захват для SMD.
Для оплавления понадобится оборудование, которым можно управляемо нагреть соединение: подходящая термовоздушная станция, специальная нагревательная платформа либо печь для оплавления. Работая феном, учитывайте поток воздуха: он способен сдвинуть лёгкую деталь с места. Бытовой фен для волос и зажигалка для этой задачи не подходят.
На нескольких крупных площадках можно аккуратно работать шприцем. Для множества одинаковых контактов удобнее трафарет: его отверстия определяют место и количество пасты. Однако трафарет нужно точно совместить с площадками, иначе он лишь повторит ошибку сразу на всей плате.
До работы убедитесь, что плата отключена от питания и нет опасного остаточного заряда. Организуйте вентиляцию и отвод дыма от лица, наденьте защитные очки, не ешьте за рабочим столом и мойте руки после контакта с материалами. О том, как выбрать дымоуловитель для пайки, у нас есть отдельный материал. Эти меры особенно важны при использовании паст со свинцом.
Что подготовить для работы
Нужен контролируемый нагрев и точное нанесение на контактные площадки.
Точный дозатор для пасты
Для контролируемого нанесения на несколько доступных площадок.
- Удобно учиться на крупных SMD
- Виден объём материала
- Легко нанести излишек
- Мелкий шаг требует трафарета
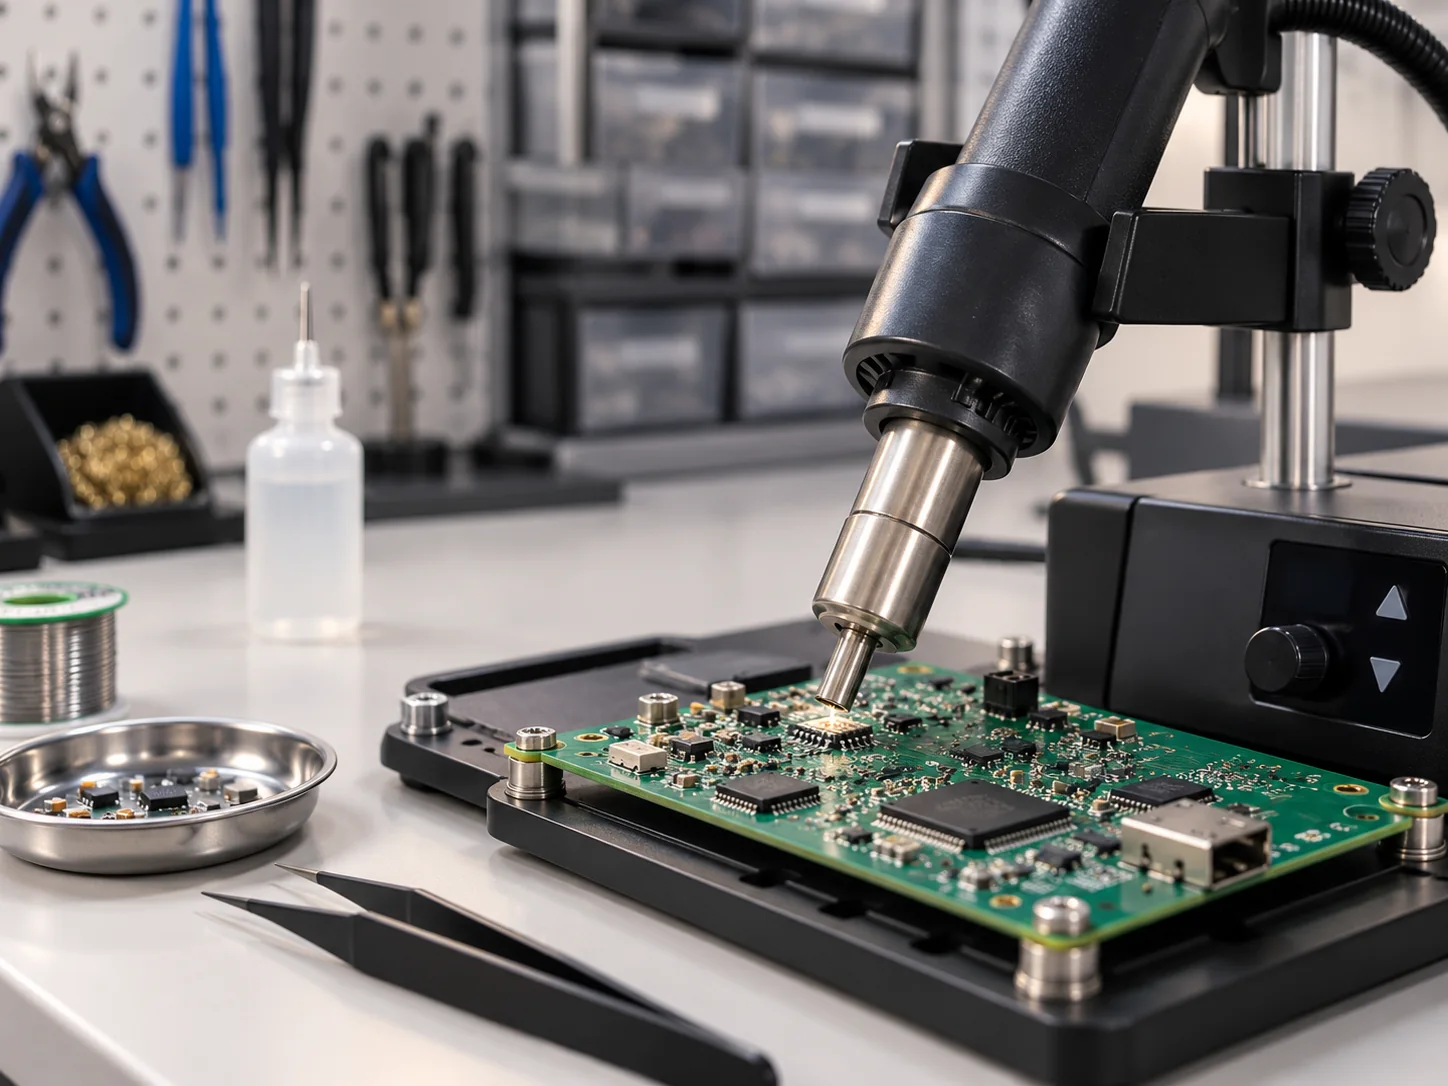
Оборудование для оплавления
Подбирается под профиль конкретной пасты и ограничения платы.
- Можно контролировать процесс
- Повторяемый режим при правильной настройке
- Не существует одной температуры для всех
- Плата и детали горячие
Как правильно наносить паяльную пасту на плату
Здесь легко ошибиться ещё до нагрева. Хочется выдавить побольше пасты, чтобы контакт наверняка получился. Но при оплавлении избыток металла может перетечь на соседнюю площадку и создать перемычку. Поэтому важнее точное дозирование, а не размер серой капли.
Пример: SMD-резистор на двух площадках
Возьмём простой двухконтактный резистор на учебной плате. Его металлические торцы должны лечь на две отдельные контактные площадки. Работать с такой деталью удобнее, чем сразу браться за мелкошаговую микросхему.
- Осмотрите плату. Проверьте чистоту и целостность площадок. Плата должна быть обесточена; если это разобранное устройство, учитывайте и возможный заряд конденсаторов.
- Подготовьте пасту. Убедитесь, что срок годности не истёк, состав однородный и готов к работе согласно документации. Закрытый шприц нельзя греть ради ускорения подготовки.
- Нанесите пасту. Дозируйте небольшую порцию на каждую площадку, не соединяя их сплошной полосой. Точное количество зависит от размеров контактов и техники нанесения: правила «одна большая капля на вывод» нет.
- Установите резистор. Возьмите его пинцетом, совместите торцы с площадками и проверьте, не сдвинулась ли паста на соседние дорожки. До нагрева положение легко поправить.
Если часть пасты попала между контактами, лучше исправить нанесение сейчас. Исправить нанесение до нагрева гораздо проще, чем потом устранять короткое замыкание на спаянной плате. Пример дозирования из шприца показан и в руководстве Adafruit по SMD-монтажу.
Как пользоваться паяльной пастой: нагрев и оплавление
После установки компонента пасту нужно оплавить, а не просто подсушить. При нагреве сначала меняет состояние флюсовая часть, затем металлические частицы припоя объединяются в расплав. Он смачивает доступные поверхности и после остывания образует соединение. Пузырение или дым от флюса сами по себе не доказывают, что металл расплавился.
- Выберите процесс по документации. Рекомендуемый термопрофиль зависит от пасты, платы и пределов нагрева компонентов. Указанное на паяльной станции число не равно автоматически температуре контакта.
- Нагревайте контролируемо. Избегайте резкого местного перегрева. Если пользуетесь феном, следите за потоком воздуха, чтобы не сдвинуть мелкие детали; не всякая плата подходит для такого метода.
- Наблюдайте за оплавлением. Припой из серой массы превращается в расплавленный металл и растекается по смачиваемым участкам. Важно, чтобы компонент сохранил правильное положение, а между соседними выводами не появилось перемычек.
- Дайте остыть. Не трогайте деталь пинцетом, пока припой жидкий. После остывания осмотрите соединения и решите, требуется ли очистка флюсовых остатков.
Какую температуру выставлять на термофене
Температура плавления припоя и температура воздуха на выходе из фена — разные величины. Для ориентира: сплав Sn63Pb37 плавится примерно при 183 °C, а SAC305 начинает плавиться около 217 °C. Но эти числа не являются настройками фена. На прогрев влияют расстояние до платы, поток воздуха, масса меди, насадка, время и размеры компонента.
Поэтому универсальный совет «выставьте определённую температуру на несколько секунд» может испортить плату. Начните с технического паспорта конкретной пасты, проверьте температурные ограничения деталей и отработайте процесс на отдельном образце. Если у материала нет понятной документации, не подбирайте режим по появлению дыма или потемнению текстолита.
Можно ли паять паяльной пастой обычным паяльником
Для отдельных доступных контактов — иногда да. Тепло жала может расплавить металлическую часть пасты. Однако это не заменяет управляемое оплавление всей SMD-сборки: жало нагревает место локально, способно сместить деталь и не обеспечивает заданный термопрофиль.
Если у вас только паяльник и задача — припаять один крупный SMD-резистор на учебной плате, зачастую проще использовать тонкий проволочный припой с подходящим флюсом. Подробно о подходящих сплавах и диаметрах — в статье «Как выбрать припой для плат и проводов». Для микросхем с контактами под корпусом ручная работа жалом может быть вовсе непригодна без специальной технологии.
Не стоит обмазывать пастой горячее жало или разогревать её прямо в баночке. Сначала определите тип соединения и только потом способ монтажа. Больше примеров ручной работы есть в статье о пайке компонентов на плате.
Четыре этапа работы с паяльной пастой
Тренируйтесь только на отдельной обесточенной плате. Точный режим зависит от сплава, компонентов и оборудования.
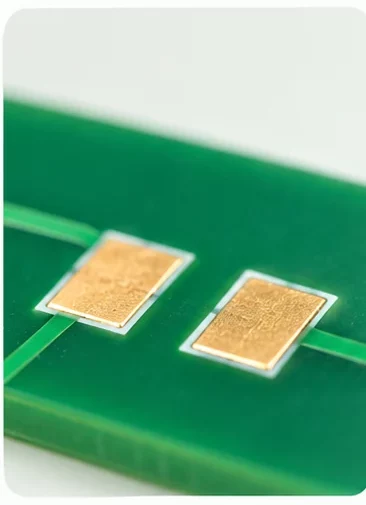
Проверьте состав
Найдите сплав, срок годности, правила хранения и требования к нагреву.
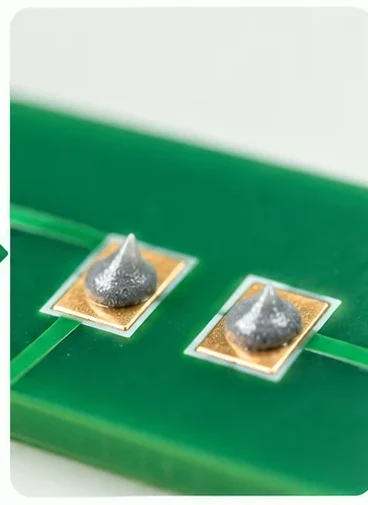
Нанесите и совместите
Дозируйте пасту на площадки, установите SMD-компонент, проверьте ориентацию.
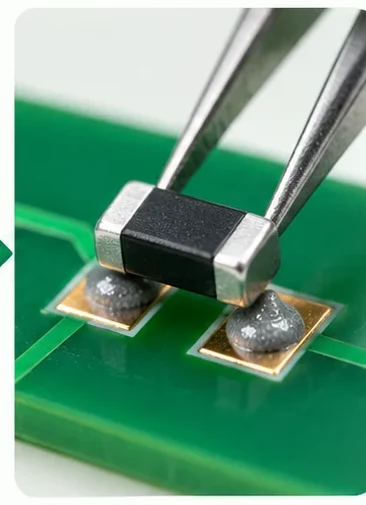
Выполните оплавление
Используйте предусмотренное оборудование и режим без перегрева платы.
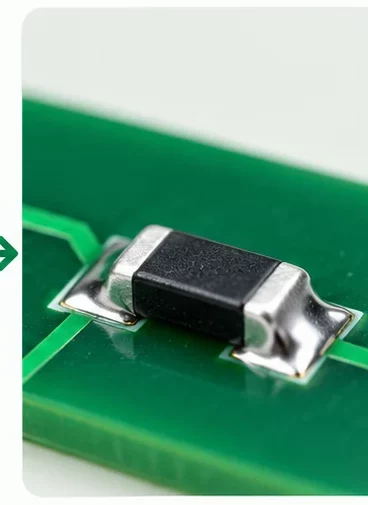
Остудите и проверьте
Осмотрите контакты с увеличением и исключите мостики припоя.
Как проверить качество пайки
После остывания осмотрите плату под увеличением. Компонент должен стоять ровно, а его выводы — находиться на своих площадках. Не должно быть видимых перемычек между соседними контактами, случайных шариков металла, повреждённых площадок и сдвинутых деталей.
Одного блеска недостаточно: поверхность бессвинцового припоя иногда выглядит матовее привычного оловянно-свинцового. Важнее правильная форма соединения и смачивание доступных выводов и площадок. Если контакты расположены под корпусом микросхемы, по одному виду сверху нельзя подтвердить отсутствие дефектов.
На полностью обесточенном образце мультиметром можно проверить наличие связи там, где она должна быть, и отсутствие короткого замыкания между выбранными цепями. Однако прозвонка не доказывает прочность пайки, её стойкость к вибрации и отсутствие скрытых дефектов.
Нужно ли смывать остатки пасты после пайки
После оплавления на плате остаются вещества из флюсовой системы. Как поступить с ними, определяют состав пасты и требования к изделию. Маркировка no-clean не разрешает оставлять любое загрязнение при любых условиях. Водосмываемые составы обычно требуют очистки по инструкции, но это не значит, что собранную электронику можно бездумно погрузить в воду.
Пять частых ошибок при работе с паяльной пастой
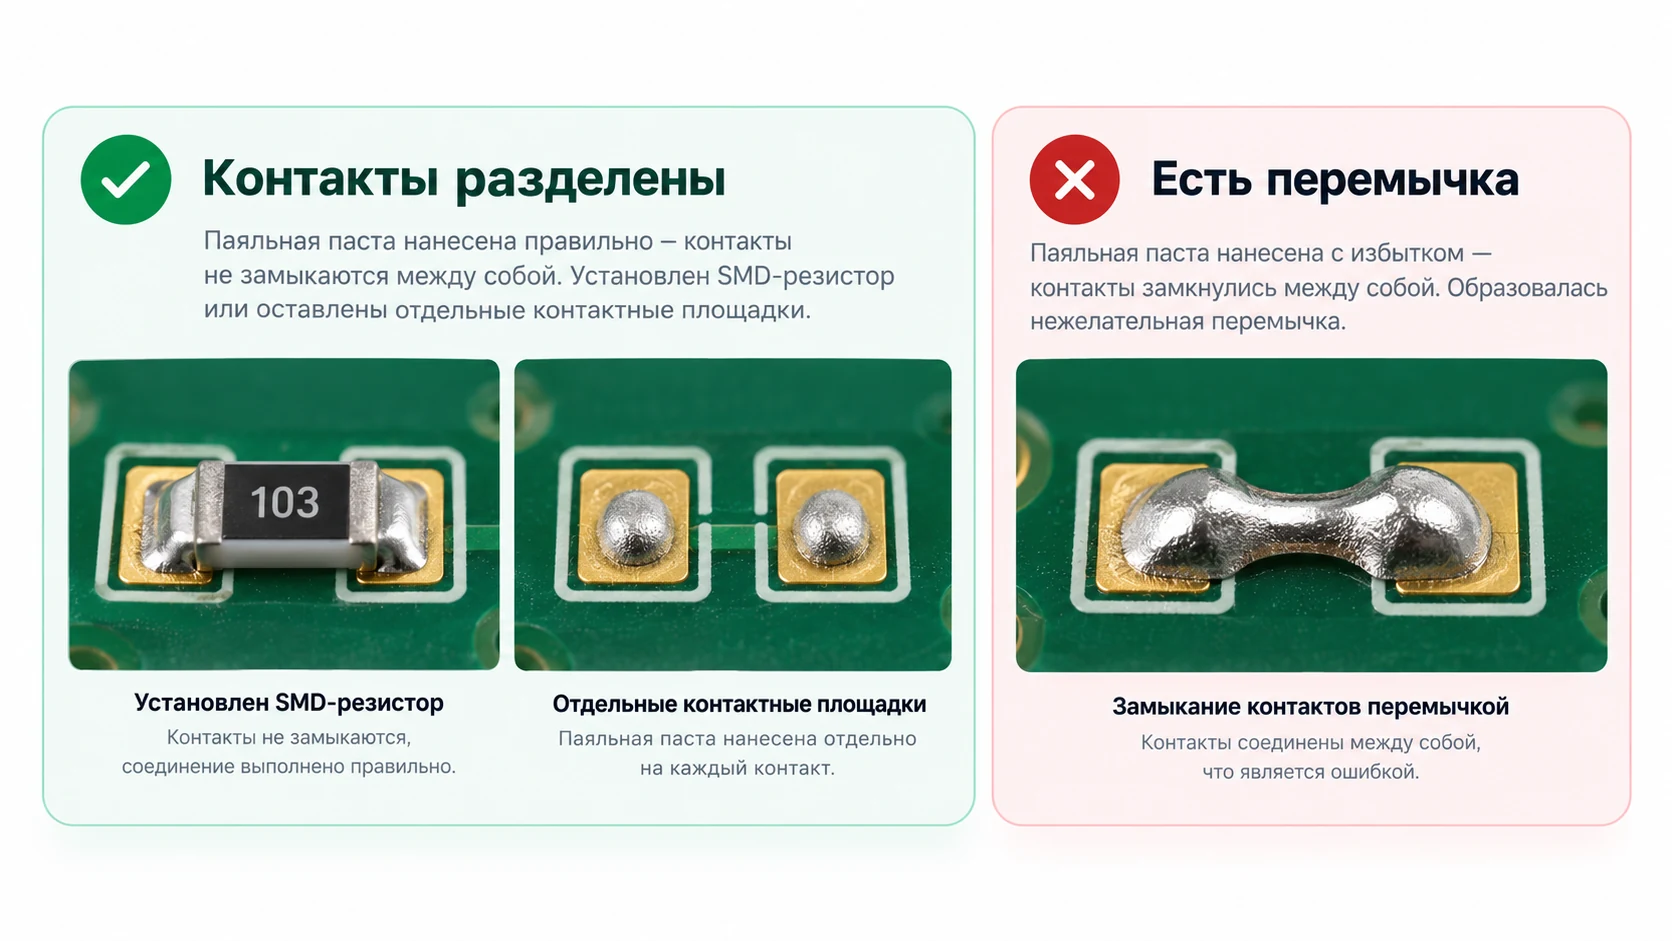
- Серая зернистая масса осталась на площадке. Возможно, припой не расплавился, паста потеряла свойства или не подходит выбранный режим. Начните с проверки состава, срока годности и нагрева, а не продолжайте обжигать ту же точку.
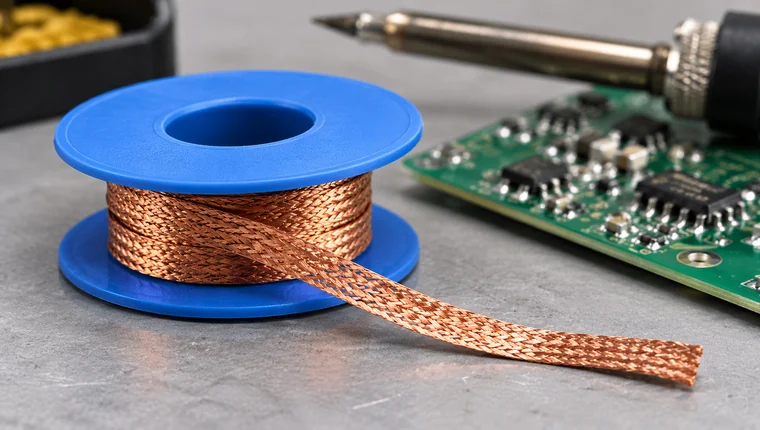
- Соседние контакты соединились перемычкой. Часто причина в избытке пасты или её смещении. На остывшей обесточенной учебной плате лишний припой удаляют подходящей оплёткой, флюсом и паяльником. Прежде чем исправлять рабочее устройство, потренируйтесь на образце.
- Резистор встал на торец. Этот дефект называют tombstoning. Он бывает связан с разницей условий нагрева и смачивания двух площадок и несимметричным нанесением пасты. Просто прижать деталь после застывания — не решение.
- Флюс дымит, а соединения нет. Изменение вида флюса не означает, что металл расплавился. Проверьте, соответствует ли процесс выбранной пасте, и не повышайте нагрев вслепую.
- Повреждена площадка или перегрета деталь. Остановитесь и дайте плате остыть. Дополнительная порция пасты не восстановит оторванную медь и не исправит повреждённый компонент.
Если с первого раза не получилось, не меняйте сразу всё: количество пасты, температуру, время нагрева и поток воздуха. Меняйте за одну попытку только один параметр — так проще найти причину неудачной пайки.
Когда паяльная паста не нужна
Паста особенно полезна там, где нужно точно разместить припой на множестве маленьких площадок и выполнить контролируемое оплавление. Но она не делает любую пайку проще. Для медного провода, массивной клеммы или разъёма с крупными выводами часто практичнее обычный паяльник, проволочный припой и соответствующий флюс.
Если припой плохо пристаёт к старой плате, проблему не всегда решает смена расходника: сначала нужно оценить состояние контактов и правильность подготовки поверхности. Не используйте кислотные сантехнические составы на электронной плате.
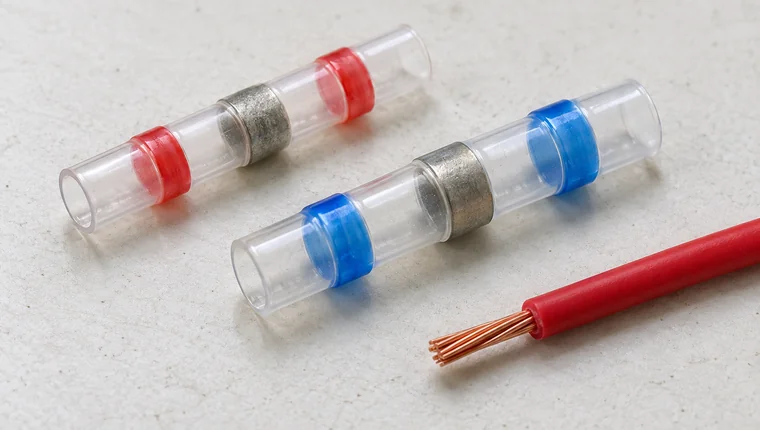
А прозрачная трубка с кольцом припоя внутри — вообще другой расходник. Она предназначена для соединения подходящих проводов и монтируется по своей инструкции. Разница подробно показана в материале «Термоусадка с припоем: как пользоваться».
Коротко: как пользоваться паяльной пастой
Сначала убедитесь, что в шприце именно паста с порошком припоя, а не флюс-гель. Выберите учебную обесточенную плату, нанесите небольшое количество состава на площадки и точно установите SMD-компонент. Затем проведите предусмотренное производителем оплавление, остудите плату и осмотрите контакты. Хорошая пайка зависит от точного нанесения, подходящего нагрева и проверки результата — а не от того, сколько серой пасты удалось выдавить.
Документация и источники
Это практическое объяснение общего принципа, а не универсальный температурный профиль и не протокол собственных испытаний. Для конкретной пасты всегда важнее её паспорт, требования к компонентам и способу монтажа.
- Kester NP545 — маркировка сплава, порошка и особенности хранения.
- Kester WP616 — водосмываемая паста для электроники.
- Kester — температура плавления сплавов припоя.
- Nordson EFD — хранение, нанесение и дефекты паяльной пасты.
- Adafruit — дозирование пасты из шприца на SMD-площадки.
- iFixit — припой, паста, флюсы и способы их применения.
- iFixit EDU — меры безопасности при пайке.
Частые вопросы
Чем паяльная паста отличается от флюса?
Припойная паста содержит металлический порошок и флюс. Пастообразный флюс без металла только помогает пайке: припой к нему добавляют отдельно.
Как наносить паяльную пасту на плату?
На чистые контактные площадки наносят небольшое количество пасты с помощью дозатора или трафарета, а затем совмещают выводы SMD-компонента с площадками. Количество зависит от их геометрии.
Можно ли паять паяльной пастой обычным паяльником?
Для отдельных доступных контактов иногда можно, но локальный нагрев жалом не заменяет контролируемое оплавление. Для простой ручной пайки проволочный припой часто удобнее.
Какая температура нужна при пайке пастой?
Всё зависит от сплава, оборудования и платы. Sn63Pb37 плавится около 183 °C, SAC305 — в диапазоне 217–220 °C, но это не настройки термофена: температуру воздуха выбирают по процессу и документации.
Нужно ли смывать пасту после пайки?
После оплавления остаётся флюс. No-clean не означает, что любые остатки допустимы, а водосмываемые составы обычно требуют очистки по инструкции изготовителя.