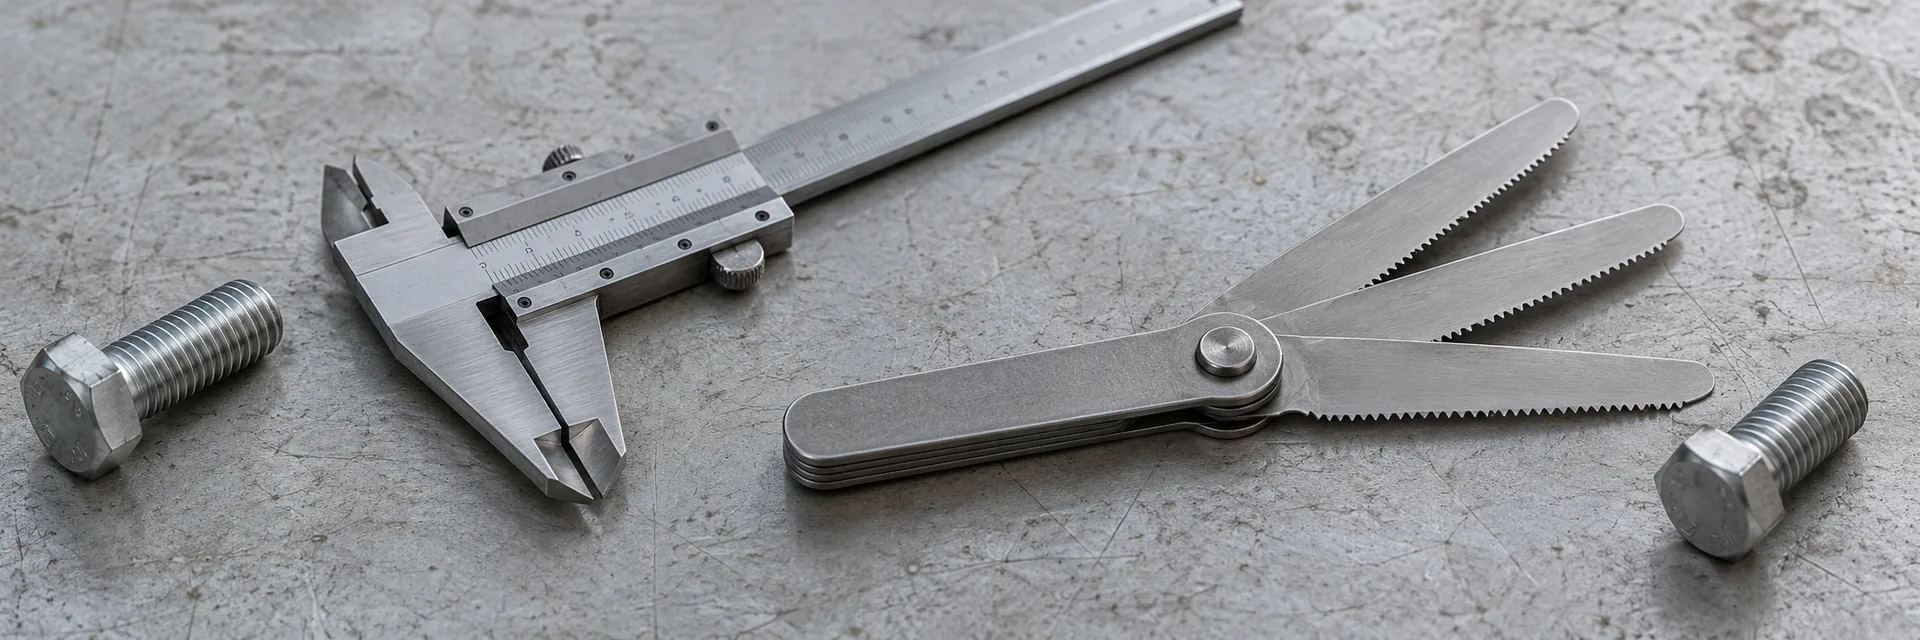
Резьбомер показывает шаг, если зубья пластины совпадают сразу с несколькими целыми витками. Наружный диаметр измеряют штангенциркулем отдельно, затем уточняют профиль и стандарт резьбы. Например, 20 TPI означает 1,27 мм между витками, что близко к 1,25 мм, но не равно ему. При повреждённых витках результат предварительный, а одного совпавшего шага недостаточно для выбора крепежа.
Какой у вас случай?
Выберите свой вариант — так проще сразу перейти к нужному способу или отдельной инструкции.
Есть исправный болт
Измерьте наружный диаметр и подберите пластину на нескольких целых витках.
Порядок измерения ↓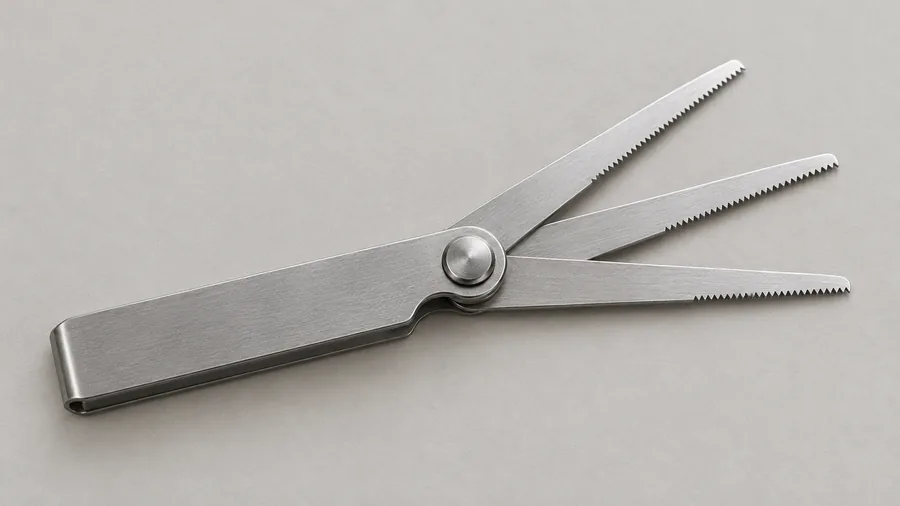
Неясно: миллиметры или дюймы
Сверьте единицы, диаметр и профиль. Близкие шаги могут выглядеть одинаково.
Разобрать mm и TPI ↓
Осталось только отверстие
Целую доступную резьбу можно проверить. При повреждении нужны ответный крепёж или данные детали.
Проверить ограничения ↓Что понадобится для определения резьбы
Шаблоны проверяют шаг, штангенциркуль — диаметр. Это разные задачи: один инструмент не заменяет другой.
Метрический резьбомер
Пластины для метрического профиля 60°. Маркировка показывает шаг в миллиметрах.
- Быстрый подбор шага
- Видно совпадение нескольких витков
- Не измеряет диаметр
- Нужен целый доступный участок
Дюймовый резьбомер
Маркировка TPI показывает число витков на дюйм. Unified 60° и Whitworth 55° требуют соответствующего шаблона.
- Проверяет дюймовый шаг
- Помогает различить близкие варианты
- Тип профиля нужно уточнить
- Одного значения TPI недостаточно
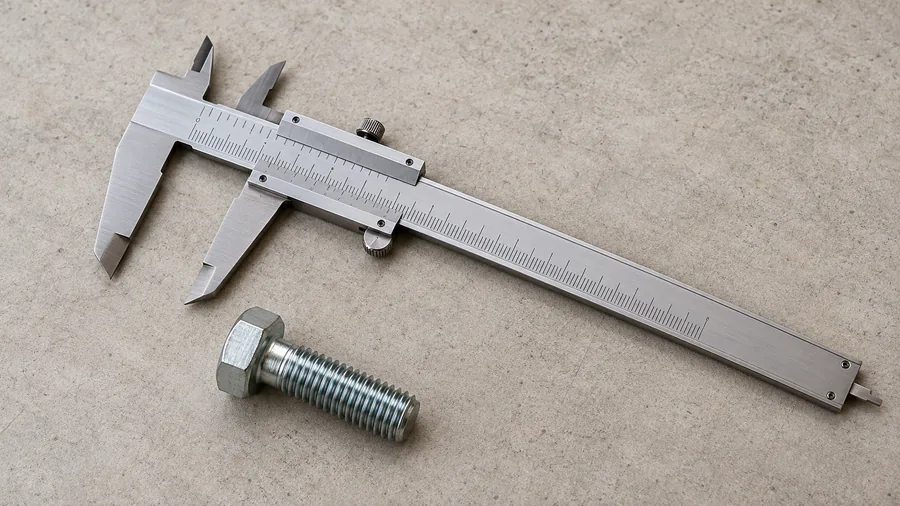
Штангенциркуль
Измеряет наружный диаметр по вершинам витков. Используется вместе с резьбомером.
- Даёт второй параметр резьбы
- Подходит для измерения исправного болта
- Диаметр не определяет шаг
- Губки в отверстии не дают номинал болта напрямую
Предметные иллюстрации показывают устройство инструментов. Тип резьбомера и шаг определяют по маркировке его пластин и документации, а не по форме корпуса.
Как определить резьбу: четыре шага
Проверяйте несколько целых витков, записывайте шаг и единицы измерения, затем измеряйте диаметр и сверяйте профиль по стандарту.
Подготовьте целую резьбу
Удалите грязь. Для проверки выберите несколько соседних неповреждённых витков, без замятого захода.
Измерьте наружный диаметр
Большими губками штангенциркуля измерьте резьбовую часть по вершинам витков поперёк оси.
Подберите шаг
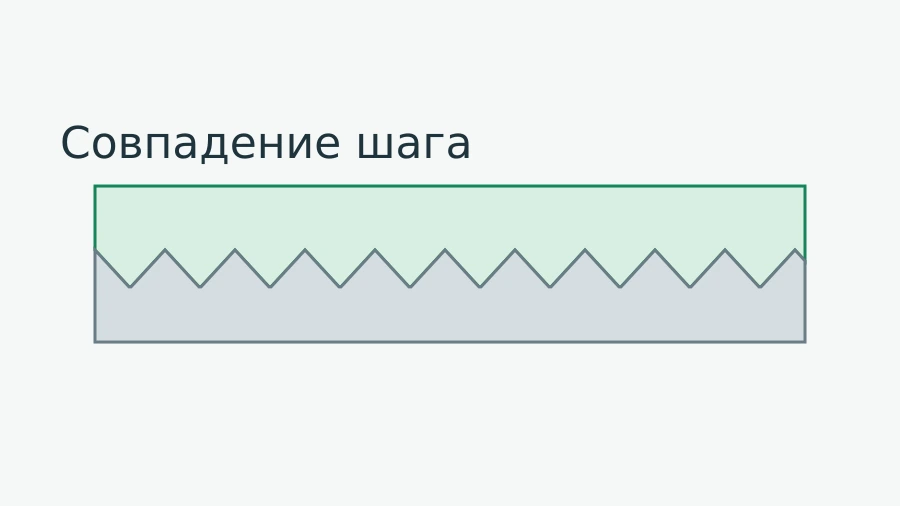
Приложите подходящую пластину вдоль оси болта. Сравните несколько витков без усилия и на просвет.
Запишите обозначение
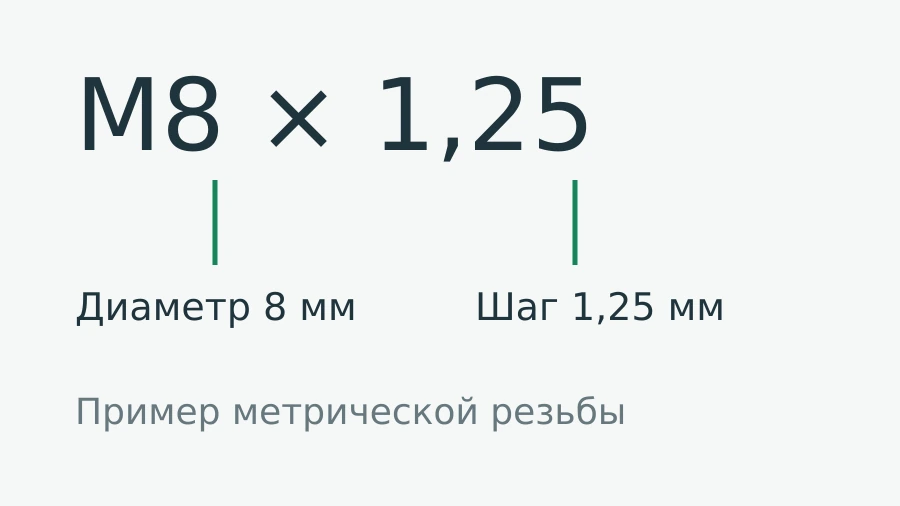
Сверьте диаметр, шаг и стандарт. Например, M8×1,25: номинальный диаметр 8 мм и шаг 1,25 мм.
Если болт потерялся или в коробке лежит крепёж без упаковки, подбирать замену «на глаз» неудобно. Инструмент с набором зубчатых пластин называется резьбомер, или шаблон для определения шага резьбы. Вместе со штангенциркулем он помогает установить параметры исправного крепежа до покупки болта, метчика или ремонтного набора.
Как пользоваться резьбомером: проверяйте несколько витков
Очистите резьбу от грязи и найдите участок с целыми витками. Раскройте одну пластину и приложите её зубчатую кромку вдоль оси болта. Подходящие зубья входят во впадины сразу на нескольких соседних витках. На просвет не должно быть заметного расхождения, которое увеличивается от зуба к зубу.
Если пластина качается или совпадает только в одной точке, попробуйте соседний шаг. Прижимать её силой и искать совпадение на замятом заходном витке не нужно. Проверяйте максимально длинный доступный исправный участок: короткое совпадение может обмануть при близких шагах.
Запишите значение с подходящей пластины вместе с единицей измерения и типом шаблона. «20» на дюймовом резьбомере и «1,25» на метрическом означают разные величины. На предметных фотографиях показано устройство инструмента; измерения поясняют схемы ниже.
На коротком участке две близкие пластины могут показаться одинаково подходящими. Переместите шаблон на другой целый фрагмент резьбы и посмотрите, накапливается ли просвет вдоль нескольких зубьев. Если витки смяты или частично сорваны, результат помечайте как предварительный, а не подгоняйте пластину усилием.
Как выглядит совпадение шага
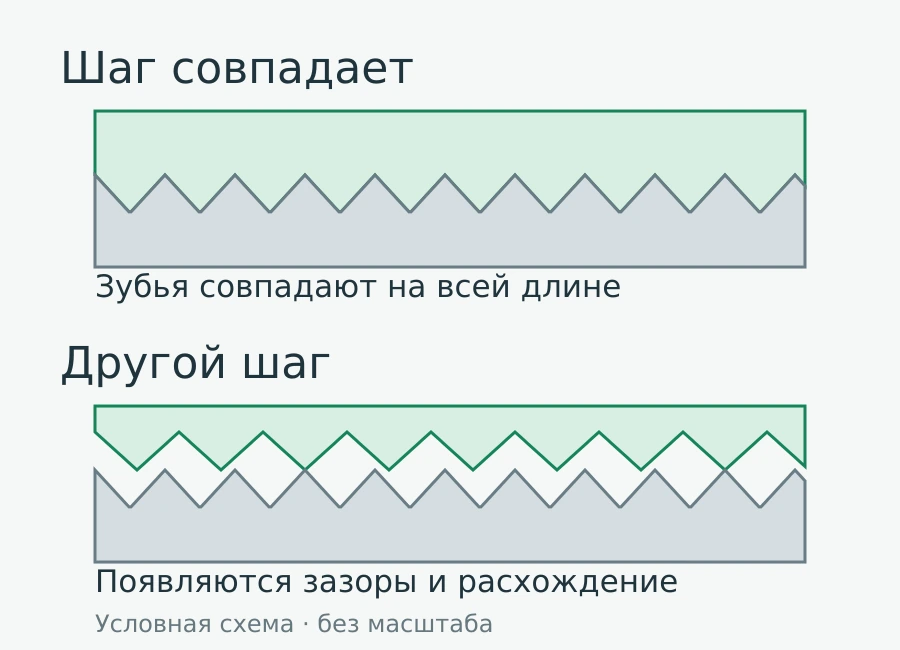
При правильном шаге расстояние между зубьями пластины соответствует расстоянию между соседними витками. При неправильном — сначала зуб может попасть во впадину, но дальше появляется расхождение. Проверьте ещё одно положение пластины на целой резьбе, чтобы исключить локальную вмятину.
Совпадение шага — только часть проверки. У неизвестной детали уточняют стандарт и профиль резьбы, а у трубного штуцера — ещё и цилиндрическое или коническое исполнение. Похожая пластина не доказывает совместимость соединения.
Резьбомер не проверяет диаметр, глубину профиля и допуски: пластина отвечает только за соответствие шага и геометрии на доступном участке. После подбора значения обязательно сравните наружный диаметр, профиль и обозначение стандарта. Совпадение шага ещё не означает, что новая гайка или болт совместимы с неизвестной деталью.
Где измерять диаметр болта
Штангенциркулем измеряют наружный диаметр по вершинам витков, а не размер головки под ключ и не диаметр впадин. Держите губки поперёк оси резьбы, без перекоса. Повторите измерение на другом целом участке и сопоставьте результат с таблицей нужного стандарта.
У болта M8 измеренный диаметр не обязан быть ровно 8,00 мм: есть допуски и возможный износ. Но значительное расхождение нельзя автоматически списывать на допуск. Измерение возле 8 мм ещё не отличает M8×1,25 от M8×1,0 — нужен шаг.
Перед измерением штангенциркулем уберите заусенцы и грязь с вершин витков. Губки должны идти поперёк оси, без перекоса; не сжимайте мягкую деталь с усилием. Полезно повторить измерение в нескольких местах — при износе и повреждении одна случайная точка способна дать ложный номинал.
Как прочитать M8×1,25
- M — метрическая резьба.
- 8 — номинальный наружный диаметр резьбы в миллиметрах.
- 1,25 — шаг: расстояние вдоль оси между соседними одноимёнными точками витков, в миллиметрах.
Для M8 шаг 1,25 мм — крупный, 1,0 мм — один из мелких. Такие болты и метчики не взаимозаменяемы. Эта запись не сообщает длину болта, класс прочности или посадочный диаметр ремонтной вставки. Для покупки запишите отдельно размер, шаг и остальные требования детали.
Размер болта — не размер сверла. Когда исходная резьба установлена, переходите к выбору набора для восстановления резьбы. Диаметр сверления и специальный метчик определяются ремонтной системой.
Записывайте результат полностью: например, «предположительно M8×1,25, наружный диаметр измерен, профиль метрический». Для подбора крепежа этого может хватить как отправной точки, но класс прочности, длина, допуски и назначение соединения остаются отдельными параметрами. Для ремонта отверстия нужны ещё требования конкретной ремонтной системы.
Миллиметры и TPI: как не перепутать
Метрический шаблон показывает шаг в миллиметрах. Дюймовый — число витков на один дюйм: TPI, от threads per inch. Например, 20 TPI соответствует расстоянию 25,4 ÷ 20 = 1,27 мм между соседними витками. Это близко к 1,25 мм, но не то же самое.
У метрической резьбы и Unified (UNC/UNF) угол профиля 60°, у Whitworth — 55°. Поэтому выбирайте не просто «дюймовый» резьбомер, а подходящий тип профиля. Пересчёт TPI в миллиметры помогает сравнить шаг, но не превращает один стандарт резьбы в другой.
При 20 TPI расчётный шаг 1,27 мм — разница с 1,25 мм невелика и на двух-трёх витках не всегда очевидна. Поэтому при подозрении на дюймовую резьбу сравнивайте длинный неповреждённый участок, наружный диаметр и форму профиля, а не ориентируйтесь на пересчитанное число в одиночку.
Если осталась только гайка или отверстие
У доступной внутренней резьбы шаг можно проверить подходящей узкой пластиной. Глубокое или маленькое отверстие может не дать приложить её на несколько витков. Тогда ищите исправный ответный болт, чертёж, каталог детали или проверку в мастерской.
Диаметр отверстия, измеренный внутренними губками, не равен автоматически номинальному размеру болта. По полностью сорванным виткам исходную резьбу надёжно не определить. Сначала разберите характер повреждения резьбы. Когда размер известен и ремонт допустим, сравните футорку и спиральную вставку.
Для внутренней резьбы маленького или глубокого отверстия обычные широкие пластины могут физически не достать до целых витков. Не расширяйте отверстие ради проверки. Ищите документацию узла, образец ответного крепежа или контроль специализированными калибрами, если необходима точная идентификация.
Что проверить перед покупкой резьбомера
- Есть нужная система: метрическая, Unified или Whitworth. Надпись «универсальный» её не заменяет.
- В перечне пластин присутствует нужный шаг: один диапазон без списка значений недостаточен.
- Маркировка читается; понятно, где миллиметры, где TPI и какой профиль.
- Пластины свободно открываются, не погнуты, зубья без сколов.
- Кромка доступна для вашей детали; узкий шаблон полезен для гаек и внутренней резьбы.
Ошибки при определении резьбы
- Считать число пластин показателем совместимости. Важен перечень шагов и профилей.
- Принять размер под ключ за размер резьбы. Измеряйте резьбовую часть.
- Вкручивать похожий болт с усилием. Так можно повредить даже исправное отверстие.
- Считать совпавший шаг проверкой качества. Резьбомер не подтверждает допуски и несущую способность; для контроля годности применяют предусмотренные калибры.
Технические источники
- Starrett — Screw Pitch Gages: устройство, миллиметры и TPI, профили 60° и 55°.
- Mitutoyo — Thread Pitch Gages Series 188: маркировка пластин и виды шаблонов.
- Swagelok — руководство по определению резьб и соединений: совместная проверка диаметра, шага и стандарта.
- Bossard — метрические резьбы ISO: обозначения и допуски.
- Bolt Depot — таблица метрических шагов: крупный и мелкий шаги крепежа.
- Accu — измерение крепежа: наружный диаметр и шаг резьбы.
Частые вопросы
Резьбомер определяет диаметр резьбы?
Нет. Пластина помогает определить шаг на участке с целыми витками. Диаметр болта измерьте штангенциркулем по вершинам резьбы в нескольких местах, затем сопоставьте с таблицей нужного стандарта.
Что означает 20 на резьбомере?
Если пластина дюймовая и помечена TPI, это 20 витков на дюйм, то есть шаг 25,4 ÷ 20 = 1,27 мм. Он похож на метрический 1,25 мм, но не тождественен; проверяйте профиль, диаметр и больше нескольких витков.
Можно определить шаг без резьбомера?
Для предварительной оценки измерьте расстояние между несколькими одноимёнными вершинами вдоль оси и разделите на число промежутков. Между первой и одиннадцатой вершинами десять промежутков. Для короткой, мелкой или повреждённой резьбы такой оценки может быть недостаточно.
Как определить резьбу в отверстии?
При наличии доступа приложите подходящую узкую пластину к целым виткам. Если доступа нет или витки сорваны, используйте исправный ответный крепёж, документацию детали или проверку в мастерской.
Если болт вкручивается, размер выбран правильно?
Возможность сделать несколько оборотов не подтверждает совпадение стандарта, шага, допусков или прочности. Не вворачивайте сомнительный крепёж с усилием; проверьте параметры и требования соединения.