Настройку температуры выбирают по конкретному припою, флюсу, ограничению детали и инструменту. Если документация не задаёт исходный режим, HAKKO приводит 330–350 °C как возможную отправную точку для пробной ручной пайки, а не универсальное правило. Температура плавления сплава (например, 183 °C у Sn63Pb37) не равна настройке станции: тепло должно дойти до вывода и площадки. Если припой плавится лишь на жале, сначала проверьте его состояние и прилегание к детали; не включайте максимум без диагностики. Пробуйте на обесточенном образце и меняйте только один параметр за раз.
Что нужно подобрать или проверить?
Исходная настройка, передача тепла и проверка показаний — разные задачи.
Ищу температуру для первой пробы
Сначала данные по припою и флюсу; ориентир 330–350 °C требует проверки на образце.
Начальный режим ↓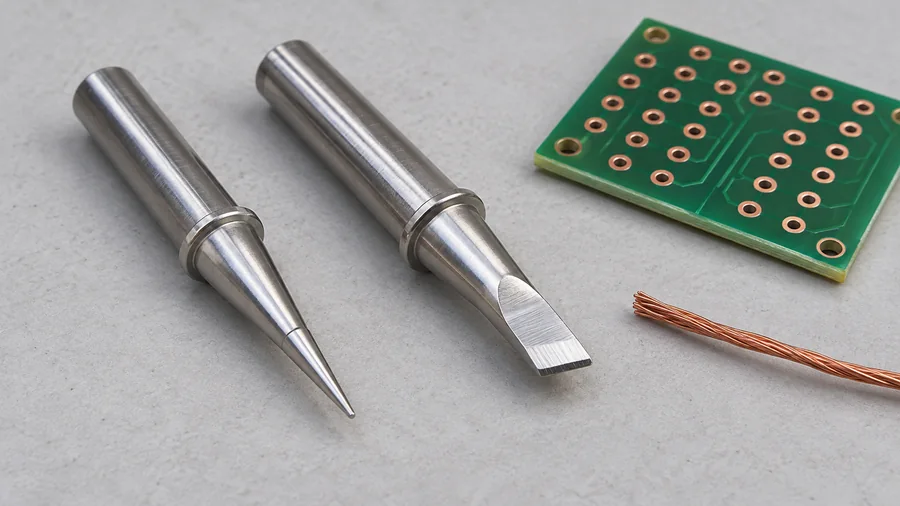
Припой плавится лишь на жале
Контакту может мешать тонкое острие, окисление или сильный теплоотвод.
Проверить контакт ↓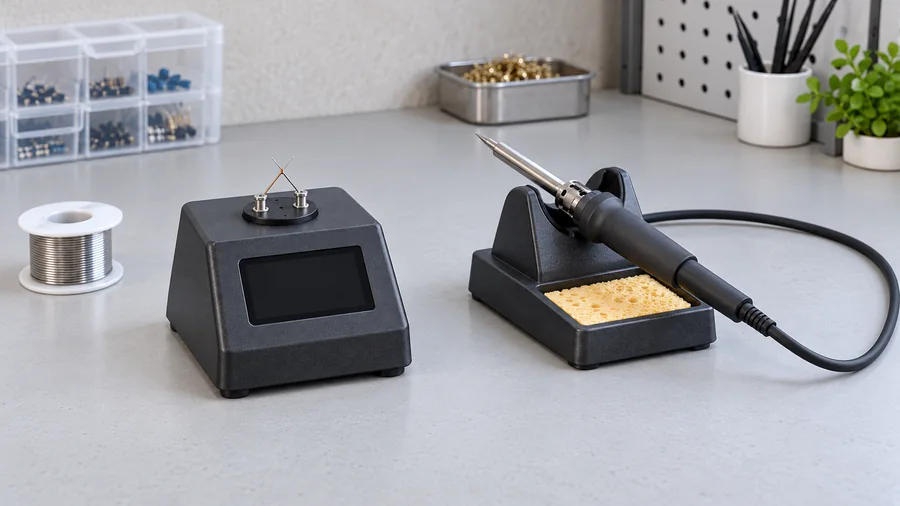
Хочу проверить уставку прибором
Внешний контактный термометр измеряет рабочую поверхность, а не всю плату.
Порядок проверки ↓С какой температуры начать пайку
Температура пайки — не одно универсальное число, которое можно переписать из ролика. Станция нагревает жало, а жало должно передать тепло металлу соединения. Поэтому настройку выбирают с учётом припоя, флюса, допустимого нагрева детали и способности паяльника восстанавливать температуру под нагрузкой. Если для ваших расходников и детали есть рекомендованный режим, начните с него. При отсутствии такого указания HAKKO предлагает исходную настройку 330–350 °C с последующей проверкой результата. Это отправная точка, а не температура, подходящая для любой платы.
Для первых проб возьмите учебную плату или ненужный отрезок такого же провода. Проверьте, что исправное жало принимает припой, а нагрев позволяет пропаять соединение без затяжного удерживания. Если приходится долго греть, сначала оцените контакт и размер наконечника. Сразу выставлять максимум — плохой способ выяснить, чего именно не хватает.
Здесь речь о ручной контактной пайке электроники паяльником. Настройки термофена, профиль оплавления пасты и режим паяльной ванны подбирают отдельно: их числа нельзя переносить на жало.
Для припойной пасты нужен другой процесс: в статье о пайке SMD-компонентов паяльной пастой объясняем, почему температура плавления сплава не равна настройке термофена и как проверять результат.
Регулировка и измерение температуры
Настройку выбирают по пробе, а точность рабочей температуры проверяют отдельным прибором.
Паяльник с поддержанием температуры
Для устойчивого режима и повторяющихся учебных соединений.
- Можно задать режим и отслеживать работу
- Удобнее корректировать нагрев по пробе
- Настройка не равна температуре всей детали
- Важны жало и тепловая нагрузка
Контактный термометр жала
Для измерения рабочей части наконечника по процедуре производителя.
- Помогает проверить настройку инструмента
- Может выявить ошибку измерения или калибровки
- Нужен правильный контакт с датчиком
- Не заменяет испытание на соединении
Например, два одинаковых припоя на двух разных паяльниках не обязаны давать одинаковый результат при цифре 350 °C. Одна рабочая грань плотно прилегает к выводу, другая касается его остриём, и тепло поступает по-разному. Прежде чем крутить регулятор, убедитесь, что рабочая поверхность жала чистая и соединение доступно для контакта.
Почему 183 °C для припоя — не настройка станции
В таблице сплавов указана температура, при которой сам припой начинает плавиться или становится полностью жидким. Паяльник должен ещё передать тепло холодным соединяемым частям. Когда жало касается вывода, площадки или провода, оно отдаёт им тепло; температура рабочей поверхности под нагрузкой может снизиться. Поэтому число на станции обычно выше температуры плавления сплава.
| Маркировка сплава | Плавление по таблице Kester | Что это означает при настройке |
|---|---|---|
| Sn63Pb37 | 183 °C | Эвтектический сплав; 183 °C не является готовой настройкой жала |
| Sn60Pb40 | 183–190 °C | Есть интервал между началом плавления и полностью жидким состоянием |
| Sn96.5Ag3Cu0.5, SAC305 | 217–220 °C | Распространённый бессвинцовый сплав; рабочий режим зависит также от флюса |
| Sn99.3Cu0.7 | 227 °C | Другой бессвинцовый состав с другой температурой плавления |
Смотрите именно состав на катушке или в техническом описании. Надпись «олово» в магазине не раскрывает сплав. Не стоит также считать любой бессвинцовый припой более тугоплавким: существуют низкотемпературные составы, для которых обычный режим может оказаться чрезмерным. Если маркировки нет, надёжно подобрать процесс по одному внешнему виду проволоки не получится.
Указание «Sn63Pb37 плавится при 183 °C» относится к сплаву, а не к площадке на плате. Холодная медь забирает тепло через поверхность соприкосновения с жалом. Поэтому рабочая настройка инструмента и должна учитывать процесс передачи тепла, флюс и реальную нагрузку. Но это не приглашение повышать число без ограничений: компоненты и печатные площадки тоже чувствительны к нагреву.
Свинцовый и бессвинцовый припой: почему советы различаются
В бытовых рекомендациях часто встречается схема «для свинцового меньше, для бессвинцового больше». Она описывает общую разницу распространённых сплавов, но теряет важные условия: тип флюса, контакт жала с соединением и скорость восстановления нагрева. Два паяльника с одной настройкой могут вести себя на одной плате по-разному.
JBC в рекомендациях по ресурсу жал сообщает, что на её инструментах большинство соединений удаётся выполнить при 350 °C, и не советует превышать 370 °C. Это рекомендация производителя для своей системы. Она не означает, что любой паяльник обязан справиться с любой задачей при той же настройке.
Есть и другие ориентиры. В опубликованном Kester материале о переходе на ручную бессвинцовую пайку 2006 года для SAC и SnCu приведены 700–800 °F — примерно 371–427 °C. В FAQ Kester для канифольных флюсов #44 и #285 указаны 750 °F, около 399 °C, а для малоостаточных #245 и #275 — 600–650 °F, около 316–343 °C. Числа относятся к описанным расходникам и условиям; брать верхнюю границу старой рекомендации как старт для новичка не следует.
Практический порядок такой: сначала найдите режим выбранных расходников и инструмента, затем проверьте его на отключённом образце такой же конструкции. Если источники расходятся, уточняйте, о каком оборудовании и процессе они говорят. Усреднение нескольких температур из интернета не даёт проверенного режима.
Когда видите в интернете советы от 320 до 400 °C, не нужно выбирать среднее арифметическое. Уточните, какой сплав и флюс использовал автор, какое жало и оборудование, сколько металла было в соединении. Только после этого можно понять, применим ли пример. Для начинающего безопаснее осмысленная проба в допустимых условиях, чем смена разных горячих режимов на исправной плате.
Припой плавится на жале, но соединение не прогревается
Представьте провод, который вы пытаетесь залудить самым концом тонкого конуса. Припой на жале уже жидкий, но медь прогревается плохо: площадь соприкосновения мала. Более подходящая рабочая грань позволяет передать тепло иначе. Именно поэтому HAKKO при выборе наконечника предлагает учитывать теплоёмкость деталей и площадь контакта, а не только доступ к месту пайки.
Наконечник должен соответствовать соединению. Слишком маленький передаёт тепло неэффективно; чрезмерно большой может перегреть площадку и задеть соседние элементы. Для доступного соединения часто удобна плоская грань, но её ширину подбирают по месту. Правило «для всех плат только игла» столь же неудачно, как «всегда бери самое широкое жало».
Рабочая часть должна смачиваться припоем. Небольшое количество свежего припоя помогает создать тепловой контакт; большой шарик, перенесённый на непрогретую деталь, не заменяет прогрев соединения. Если металл скатывается с наконечника, сначала разберитесь с поверхностью по инструкции «Припой не липнет к паяльнику». Повышение температуры не вернёт утраченное покрытие жала.
Оцените и сам инструмент. В документации HAKKO FX-971 слишком маленькое жало названо одной из причин сильного падения температуры во время пайки. Это отличается от ситуации, когда исправное жало на свободном воздухе вообще не нагревается. Если на небольшой учебной площадке всё получается, а на массивном контакте нет, причина может быть в тепловой нагрузке, а не в неверном числе на дисплее.
Как подобрать рабочую температуру: четыре шага
Не копируйте чужую цифру без сплава, жала и соединения — настройку нужно проверять на учебном материале.
Узнайте режим материалов
Найдите рекомендации к припою, флюсу и компоненту; температуру плавления не считайте готовой уставкой.
Подготовьте смачиваемое жало
Проверьте чистоту и форму рабочей грани, возможность удобно прогреть обе соединяемые поверхности.
Сделайте пробу без затяжного контакта
Используйте отключённый образец; если припой плавится только на жале, остановитесь и проверьте передачу тепла.
Меняйте только одну настройку
Если допустимо, измените температуру малыми шагами и запишите вместе с типом сплава и жала устойчивый результат.
Практическая проверка: на чистом ненужном выводе паяльник должен прогревать и сам вывод, и контактную площадку. Если припой плавится только на конце жала, попробуйте приложить предусмотренную смачиваемую грань удобнее. При отсутствии эффекта проверьте наличие окислов, подходящий флюс и размер наконечника. Настройку повышайте лишь после исключения этих причин.
Как уточнить настройку по пробному соединению
Меняйте по одному условию: если одновременно поставить другое жало, добавить флюс и повысить температуру, вы не поймёте, что помогло. Сначала обеспечьте нормальное смачивание и контакт, затем оценивайте нагрев. При необходимости повышайте его небольшими доступными шагами регулятора и после стабилизации повторяйте пробу на аналогичном соединении, оставаясь в допустимом режиме расходников и детали.
Когда соединение получается устойчиво, проверьте, удаётся ли выполнить такую же пробу при меньшей настройке без затягивания контакта. Запишите удачное сочетание: сплав и флюс, жало, температуру и тип соединения. Так у вас появится собственный воспроизводимый ориентир. Он полезнее числа, переписанного из ролика, но при смене расходников или переходе к массивному разъёму его потребуется проверить заново.
Записывайте не только получившуюся цифру. Пометка «припой SAC305, такое-то жало, учебная плата с обычными выводами, заданная температура по инструкции» пригодится гораздо больше, чем просто «паял на 350». Если в следующий раз возьмёте толстую клемму или иной сплав, результат нужно проверять заново, даже если инструмент тот же.
Провода, платы и массивные контакты
Тонкий провод и небольшая площадка. Начните с подходящего режима расходников и удобного жала. Важно прогреть соединяемые части, не задевая соседние элементы и изоляцию. Проверяйте пробу на материале похожего размера: удачное лужение толстого провода ещё не подтверждает режим для крошечной площадки.
Вывод компонента на плате. Помимо припоя важны ограничения самой детали. В документации компонента ищут допустимые условия ручной пайки, включая время контакта, если оно задано. Температура хранения или максимальная рабочая температура компонента не являются температурой пайки его выводов. Аналогично профиль оплавления относится к другому процессу.
Толстый провод, разъём, большая медная область. Такие соединения могут интенсивно отводить тепло. Проверьте размер и форму наконечника, доступную мощность нагрева и восстановление температуры. Если подходящий инструмент не позволяет выполнить соединение без затяжного прогрева, нужно пересмотреть способ работы, а не бесконечно увеличивать настройку.
Для сложных многослойных плат и больших медных полигонов применяют контролируемый предварительный подогрев. JBC описывает его как способ облегчить пайку и уменьшить тепловую нагрузку. Это отдельный процесс с контролем температуры платы и ограничениями компонентов, а не предложение греть любую плату бытовым феном. Для первых опытов лучше выбрать простое доступное соединение.
Сколько секунд можно держать паяльник
Одно число для всех соединений здесь тоже не работает. Время зависит от размера детали, теплоотвода, оснастки и допустимого режима компонента. Цель — получить смачивание и сформировать соединение без лишнего продолжения нагрева. Если припой не растекается, удерживание жала всё дольше может скрывать проблему подготовки поверхности или слабого теплового контакта.
Kester отдельно обращает внимание на нежелательность длительного контакта и повторной переделки одного соединения. Слишком высокая температура тоже может ухудшить смачивание и повредить плату или компонент. Поэтому «пониже и подержать подольше» не является универсально щадящим способом.
Если проба не получается, уберите жало и оцените причину. Перед новой попыткой восстановите нужные условия: состояние рабочей поверхности, флюс и контакт. Не продолжайте греть, когда площадка начинает отделяться, изоляция заметно деформируется или уже видно повреждение детали.
Если заготовка начинает заметно менять цвет, изоляция деформируется или площадка теряет сцепление с платой, остановите нагрев. Правильный следующий шаг — диагностика соединения и допустимого режима, а не попытка «додержать ещё секунду». Универсального секундомера для всех деталей нет; при необходимости смотрите рекомендации конкретного производителя компонента.
Как проверить температуру жала
Различайте выбранную настройку, показание внутреннего датчика инструмента и измерение рабочей поверхности внешним прибором. Что именно выводится на экран, объясняет инструкция станции. Даже корректное измерение жала без контакта с деталью ещё не показывает, как оно поведёт себя под нагрузкой.
Для проверки существуют контактные термометры для паяльных жал, например HAKKO FG-100B. В инструкции по измерению HAKKO предлагает убрать старый припой, подать свежий, аккуратно приложить рабочую часть к измерительной точке и дождаться стабильного показания. Сильный нажим может повредить тонкий датчик. У другого измерителя придерживайтесь его процедуры.
Если прибор показывает меньше настройки, не спешите записывать большую поправку. HAKKO среди причин называет неверный контакт с датчиком, износ датчика, разряженную батарею, состояние частей паяльника и замену формы жала после прежней настройки. Сначала проверяют измерение и состояние оснастки.
Коррекцию CAL или offset выполняют по руководству своей модели и с используемым жалом. Знак поправки и способ ввода нельзя угадывать по чужому примеру. Регулятор с делениями без обратной связи также не подтверждает фактическую температуру: положение ручки само по себе измерением не является.
Что проверить перед повышением температуры
| Что наблюдаете | Возможное объяснение | Следующее действие |
|---|---|---|
| Припой плавится на жале, на детали остаётся каплей | Недостаточный прогрев, плохой контакт или поверхность не смачивается | Проверить подготовку, флюс и соприкосновение; не считать температуру единственной причиной |
| Припой скатывается с рабочей части жала | Нарушено смачивание наконечника | Проверить жало и восстановить его состояние допустимым способом |
| Малое соединение паяется, массивное — нет | Нагрузка отводит больше тепла, чем инструмент успевает передать | Пересмотреть жало и возможности нагрева |
| Остатки флюса быстро темнеют, появляется обугливание | Возможен перегрев или неподходящий флюс | Проверить режим и совместимость расходника, сократить лишний контакт |
| После губки пайка временно идёт хуже | Жало охладилось | Дать восстановиться температуре перед следующим соединением |
Эти признаки помогают выбрать проверку, но не заменяют диагностику. Например, тёмный остаток флюса не измеряет температуру, а матовая поверхность бессвинцового соединения сама по себе не доказывает холодную пайку. Состав припоя влияет и на внешний вид; оценивать качество только по блеску неверно.
Показание контактного термометра полезно для калибровки инструмента, но не равно температуре внутри массивного соединения. Следуйте порядку измерения своей модели: датчик может остывать от плохого соприкосновения, а жало — иметь неравномерную температуру. Если цифры не сходятся, проверяйте датчик, режим и контакт, прежде чем вводить постоянную поправку.
Температура во время паузы и уход за жалом
Рабочая настройка нужна на время пайки. Держать паяльник на максимуме, пока вы ищете провод или рассматриваете схему, незачем. Если станция поддерживает сон и отключение нагрева, настройте их по инструкции. Перед возобновлением работы дождитесь выхода из режима ожидания.
Перед постановкой на подставку оставляйте рабочую часть покрытой припоем. HAKKO советует использовать минимальный нагрев, достаточный для соединения, и отключать инструмент, когда он не нужен. Подробный уход вынесен в статьи об очистке жала и о лужении.
Дым не служит показателем правильного режима. При работе организуйте отвод выделений от лица; варианты оснастки разобраны в материале о дымоуловителях для пайки. Паяльник возвращайте в устойчивую подставку и не оставляйте нагрев без присмотра.
Источники и иллюстрации
Материал сверён 14 октября 2026 года по первичным источникам. Числовые рекомендации производителей приведены с условиями применения. Фотографии созданы для статьи: они иллюстрируют типы оснастки, а не испытания, конкретные модели или измеренные температуры.
- HAKKO: исходные 330–350 °C и уход за жалом.
- Kester: таблица температур плавления сплавов.
- JBC: температура и ресурс жал.
- Kester, 2006: ручная бессвинцовая пайка.
- Kester FAQ: режимы для флюсов и свойства сплавов.
- HAKKO: теплоёмкость жала и площадь контакта.
- HAKKO FX-971: падение температуры под нагрузкой.
- JBC, 2021: пайка и контролируемый подогрев плат.
- HAKKO FG-100B: контактный термометр для жала.
- HAKKO: методика измерения и причины расхождения температур.
Частые вопросы
Можно ли всегда ставить на паяльнике 350 °C?
Нет. Это может быть исходной пробой при подходящих расходниках, но у деталей, флюса и инструмента есть собственные ограничения. Конкретный режим нужно подбирать по документации и соединению.
Если припой плавится при 183 °C, зачем ставить больше?
183 °C относится к самому Sn63Pb37, а жало должно прогреть вывод и контактную площадку с учётом теплоотвода. Настройка паяльника и плавление сплава — разные параметры.
Для бессвинцовой пайки требуется ровно 400 °C?
Нет. Бессвинцовые сплавы и флюсы различаются. Брать высокую настройку из чужого руководства без учёта вашей станции и детали нельзя.
Сколько секунд допускается держать жало на плате?
Единого безопасного времени нет; его ограничивают компоненты и сама плата. При затяжном нагреве остановитесь и проверьте контакт, состояние металла, флюс и размер жала.
Как узнать, дисплей в °F или °C?
Посмотрите индикатор единиц и инструкцию модели. Например, 350 °C соответствуют 662 °F. Переносить одно числовое значение между шкалами без пересчёта нельзя.