Сначала выясните, где именно не плавится припой. Если прямо на чистом рабочем жале — проверьте маркировку сплава, режим нагрева и единицы температуры. Если на жале он плавится, а на проводе или площадке нет, возможно, тепло плохо передаётся к большой детали: важны форма и состояние жала, площадь контакта и питание инструмента. Если припой становится жидким, но скатывается шариком, это уже вопрос смачивания металла. Не начинайте с максимальной температуры: сперва разберите симптом.
Где не получается плавление?
Отдельно проверьте рабочую поверхность, соединение и смачивание.
Припой остаётся твёрдым на жале
Сверьте состав и температуру плавления сплава, затем проверьте рабочий режим, единицы °C/°F и состояние поверхности жала.
Почему не плавится на жале ↓
На жале припой плавится, а на детали — нет
Толстый провод и большая медная площадка отводят тепло. Проверьте, как рабочая грань жала соприкасается с соединением.
Проверить передачу тепла ↓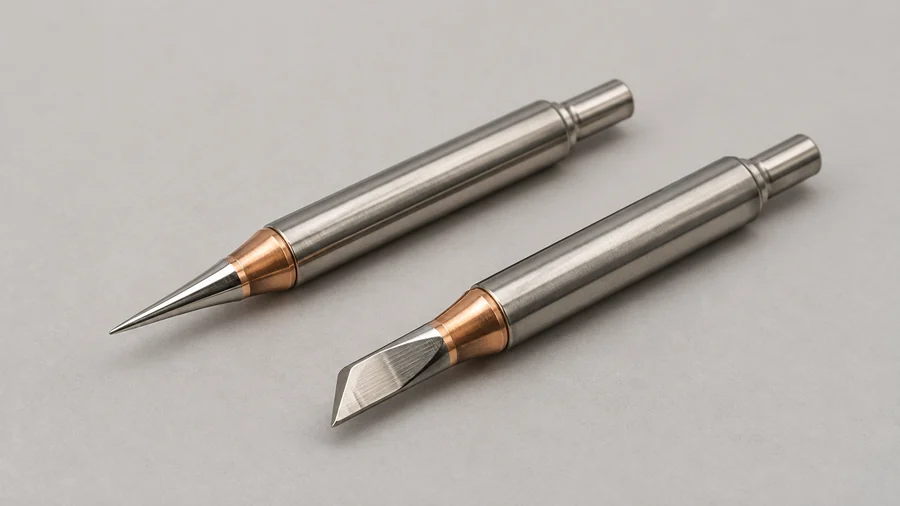
Припой жидкий, но скатывается в шарик
Это может быть проблема смачивания: поверхность загрязнена, окислена либо не подходит флюс. Не путайте её с отсутствием нагрева.
Разобрать симптомы ↓Паяльник горячий, но припой не плавится: с чего начать
Сначала ответьте на простой вопрос: припой не плавится прямо на рабочей поверхности жала или только на проводе и плате? В первом случае смотрят температуру, сплав и состояние жала. Во втором — как тепло передаётся к детали. Если припой плавится, но не прилипает, проблема может быть вообще в загрязнении и смачивании металла.
Паяльник включён, от него идёт тепло, а проволока припоя остаётся твёрдой. Кажется, что нужно просто прибавить температуру. Но сначала выясните, где именно не получается плавление: на рабочем конце жала или уже на соединении. От этого зависит дальнейшая проверка.
| Что происходит | Что проверять первым |
|---|---|
| Припой не плавится на рабочей поверхности жала | Рабочий режим, фактический нагрев, состав припоя и состояние жала |
| На жале плавится, на проводе или площадке — нет | Площадь контакта, лужение и отвод тепла соединением |
| Плавится, но собирается в шарик и не растекается | Смачивание: окислы, загрязнение, флюс и совместимость материалов |
| Сначала плавится, после нескольких соединений перестаёт | Восстановление температуры, питание и состояние рабочей поверхности |
Ощущение тепла рядом с инструментом не измеряет температуру его рабочего конца. Припой подносят к предусмотренной для лужения поверхности, а не к рукоятке, защитному кожуху или нелужёной части стержня. Не проверяйте нагрев пальцем и не пытайтесь прожечь бумагу: такие опыты не дают полезного диагноза.
Если металл уже становится жидким, но скатывается с жала, начните с разбора плохого смачивания. Если рабочий конец остаётся холодным, несмотря на индикацию, нужна проверка питания, режима и подключения паяльника. Здесь разбираем промежуточный случай: нагрев есть, но припой не получает достаточно тепла там, где это нужно.
Что помогает проверить передачу тепла
Подбирайте принадлежности по задаче и документации инструмента.
Жало подходящей формы и размера
Совместимая сменная насадка с рабочей гранью, которая хорошо касается провода или площадки и передаёт тепло соединению.
- Более широкая грань может помочь массивному контакту
- Можно выбрать форму под конкретную плату
- Нужна совместимость с ручкой
- Слишком широкое жало может задеть соседние компоненты
Припой с известным составом
Катушка или небольшой проверенный расходник с маркировкой сплава и указанной температурой плавления.
- Помогает исключить неизвестную проволоку
- Можно сравнить поведение на обслуженном рабочем жале
- Не доказывает хороший прогрев массивной детали
- Для ответственного соединения нельзя смешивать сплавы наугад
Проверьте состав припоя на катушке
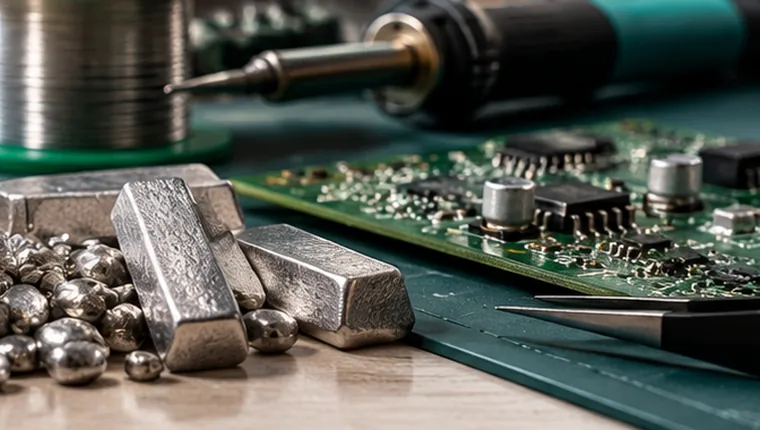
Серебристый цвет проволоки почти ничего не говорит о том, когда она расплавится. Например, оловянно-свинцовый и распространённый бессвинцовый припои имеют разные температуры плавления. Поэтому полезнее сначала прочитать обозначение сплава на упаковке, чем сразу прибавлять десятки градусов на станции.
Прочитайте маркировку сплава на катушке или упаковке. Серебристая проволока не обязательно является привычным оловянно-свинцовым припоем для электроники. Чистое олово, бессвинцовые сплавы и высокотемпературные материалы плавятся при разных температурах. Название «припой» без состава мало что объясняет.
В таблице Kester для Sn63Pb37 указано 183 °C, для Sn60Pb40 — диапазон 183–190 °C, для SAC305 (Sn96.5Ag3Cu0.5) — 217–220 °C. У диапазона нижняя граница соответствует началу плавления, верхняя — переходу сплава в полностью жидкое состояние. Эти значения относятся к указанным составам; переносить их на неизвестную проволоку нельзя.
Температура плавления сплава — не готовая настройка станции. Между нагревателем, рабочей поверхностью и соединением есть потери и тепловой поток. Поэтому выставить ровно 183 °C для Sn63Pb37 и ждать нормальной пайки большой площадки — ненадёжный подход. Рабочий режим выбирают с учётом инструмента, размеров соединения и допустимого нагрева деталей. Подробности есть в статье о температуре пайки.
Для сравнения полезна небольшая порция заведомо подходящего припоя с известной маркировкой. Если она плавится на исправной рабочей поверхности, а неизвестный материал — нет, это повод проверить расходник, а не сразу объявлять паяльник сломанным. Не смешивайте сплавы на ответственном соединении ради эксперимента: пробу выполняют отдельно.
Что показывает экран: заданную или действительную температуру
Если написано «350», это ещё не доказательство, что конец жала действительно нагрет до 350 °C. Иногда экран показывает выбранную температуру, иногда показание датчика. Проверьте также единицы °C/°F и режим ожидания: ошибку в настройках легко принять за неисправность.
Проверьте, что паяльник находится в рабочем режиме и успел нагреться после выхода из ожидания. Уставка на экране показывает, чего должна достичь система, но не всегда то, что сейчас происходит на конце жала. Уточните в инструкции, где отображаются выбранная температура, текущая оценка датчика и режим сна.
Отдельно посмотрите единицы. Число 350 в градусах Фаренгейта соответствует примерно 177 °C — это совсем не 350 °C. Ошибка в единицах способна объяснить, почему привычное число на дисплее не даёт привычного результата. Меняйте единицы штатным способом, а не компенсируйте ошибку случайным повышением числа.
Сон тоже может выглядеть как неисправность: инструмент тёплый, но для пайки ещё не готов. Например, JBC разделяет снижение температуры в Sleep и отключение нагревателя в Hibernation. Выведите рукоятку из ожидания предусмотренным способом и дождитесь готовности. Температуры и задержки конкретной станции не являются общими для всех паяльников.
Не начинайте с заводского сброса или большой поправки калибровки. Сначала сохраните настройки и выясните, что именно показывает прибор. Калибровка не исправляет плохой контакт, неподходящий картридж или нестабильный датчик.
Почему грязное жало плохо передаёт тепло
Жало может быть горячим, но из-за окислов и нагара тепло переходит к проводу плохо. Тонкий слой подходящего припоя на рабочей поверхности помогает создать хороший тепловой контакт. Поэтому перед покупкой нового паяльника проверьте, очищено ли жало и удаётся ли нормально его залудить.
Посмотрите на рабочую поверхность. Если она покрыта сухими тёмными остатками и не удерживает тонкий слой припоя, контакт получается хуже. Расплав на лужёной поверхности заполняет небольшие неровности между жалом и металлом, помогая передаче тепла. Просто сильнее прижать сухой окисленный конец — не равно восстановить хороший контакт.
Очистите жало разрешённым для него способом, нанесите свежий подходящий припой и проверьте, смачивается ли рабочая зона. HAKKO рекомендует очищать поверхность перед пайкой, оставлять защитный слой припоя во время пауз и не завышать температуру без необходимости. Подробная процедура разобрана в инструкции по лужению.
У жала с защитным покрытием нельзя снимать рабочий слой напильником или наждачной бумагой, пытаясь добраться до «свежей меди». Обслуживание обычного медного стержня и покрытого сменного жала различается. При повреждении покрытия или невозможности восстановить смачивание используйте совместимую замену по инструкции.
У систем с отдельной насадкой имеет значение и её контакт с нагревателем. Для FX-888D HAKKO отдельно описывает ухудшение результата при износе, коррозии и деформации расходных деталей. Осмотр и замену выполняют на отключённом остывшем инструменте. Не разбирайте горячую рукоятку и не подгибайте контакты наугад.
Почему на жале припой плавится, а на проводе — нет
Это обычная и важная ситуация: маленькая капля припоя на горячем кончике плавится, но толстый провод или большая площадка остаются холоднее нужного. Причина может быть в слишком маленькой площади контакта между жалом и деталью. Иногда нужна другая форма жала и правильная подготовка, а не максимальная температура.
Это важная развилка. Если небольшая порция известного припоя плавится на рабочей поверхности, инструмент способен её нагреть. Но из этого не следует, что он достаточно быстро прогреет толстый провод, крупный вывод или площадку, связанную с большим медным полигоном платы.
Приложите подходящую рабочую грань к соединению так, чтобы был устойчивый контакт с нагреваемыми поверхностями. Небольшое количество припоя на жале помогает создать тепловой контакт; затем подавайте припой к прогретому соединению. Если проволока касается только горячего жала и превращается в каплю, это ещё не подтверждает прогрев самого провода или площадки.
Очень тонкая игла может касаться большой площадки почти точкой. Подходящая лопатка или скошенная грань даёт больше площади контакта. При этом жало должно помещаться на соединении и не задевать соседние выводы. Выбор формы по задаче разобран в статье о форме и размере жала.
Не давите на плату, чтобы заставить припой расплавиться. Давление не добавляет мощности и может повредить площадку. Если результата нет, уберите инструмент, дайте соединению остыть и пересмотрите контакт, жало и условия работы. Особенно важно не держать паяльник бесконечно на одном месте: нагрев уходит и в корпус компонента, и в материал платы.
Четыре проверки до повышения температуры
Меняйте условия по одному и наблюдайте, где именно припой остаётся твёрдым. Не перегревайте плату ради эксперимента.
Определите место проблемы
Припой не плавится непосредственно на рабочей поверхности жала, только на проводе или уже жидкий, но не прилипает? Это разные ситуации.
Проверьте состав припоя и режим
Посмотрите маркировку катушки, температуру плавления, единицы на экране и выход инструмента из режима сна.
Убедитесь, что жало исправно и залужено
Очистите его разрешённым способом, нанесите тонкий слой подходящего припоя и выберите удобную рабочую грань.
Проверьте, куда уходит тепло
Толстый провод или большая медная площадка забирает тепло. Если нагрев нестабилен либо появляются ошибки, прекратите пайку и продолжите диагностику.
Толстый провод забирает тепло быстрее
Чем больше металлическая часть, которую нужно прогреть, тем больше тепла она может отвести от жала. Особенно заметно это на толстой клемме и медных участках платы, соединённых с большой площадью металла. Маленький тонкий кончик бывает неудобен даже при достаточно мощном паяльнике.
Крупное соединение поглощает больше тепла, а связанные с ним металлические части отводят его дальше. Поэтому маленькая капля на жале плавится быстро, а припой на массивной клемме может оставаться твёрдым. Это не противоречие: проверяются разные условия нагрузки.
На плате площадка земли нередко соединена с большой областью меди. По внешнему размеру самой площадки нельзя оценить весь отвод тепла. При работе с проводом ситуацию меняют сечение жилы и размер контакта. Металлический держатель, установленный слишком близко к месту пайки, тоже способен отводить часть тепла.
Сначала подберите совместимое жало с достаточной площадью контакта и восстановите лужение. Затем оцените, подходит ли инструмент для задачи и как быстро восстанавливается температура. Большая максимальная температура в меню не заменяет достаточную мощность и передачу тепла. Если требуется предварительный подогрев платы, это отдельный управляемый процесс по условиям её компонентов, а не повод греть её бытовой горелкой.
Если сначала паять получается, а потом нагрев падает
Обратите внимание, как быстро жало восстанавливает температуру после контакта с деталью. Возможно, инструменту не хватает питания, он ограничивает мощность или жало постепенно перестаёт нормально смачиваться. Один такой симптом ещё не позволяет объявить нагреватель сломанным.
Если сначала всё получается, а затем припой плавится всё медленнее, наблюдайте за восстановлением температуры и состоянием жала. Возможны недостаточная отдача тепла под нагрузкой, неподходящее питание портативной модели, режим ограничения мощности или быстрое ухудшение смачивания. Один этот симптом не доказывает отказ нагревателя.
Для USB-C сверяйте режимы источника, требования кабеля и ограничения паяльника. Дисплей может работать при питании, которого недостаточно для нормального нагрева: PINE64 прямо отмечает эту разницу для Pinecil. На многопортовом адаптере учитывайте распределение мощности при подключении других устройств. Не выходите за допустимое напряжение модели ради более быстрого прогрева.
При перезапусках, сообщениях об ошибках или нестабильном показании прекратите пайку и перейдите к внешней диагностике. Осмотрите разрешённые соединения только после отключения и остывания. Вскрытие сетевой части и обход защиты сюда не относятся.
Когда действительно нужно измерять температуру жала
Если исправное на вид жало в рабочем режиме не плавит припой известного состава, измерение иногда помогает отделить проблему нагрева от ошибки в настройках. Но обычное число на дисплее не заменяет подходящий измеритель и правильный контакт его датчика с жалом.
Если известный припой по-прежнему не плавится на обслуженной рабочей поверхности в штатном режиме, полезно проверить фактическую температуру подходящим термометром для жала. Само измерение тоже требует правильного контакта, исправного датчика и соблюдения инструкции прибора.
HAKKO отдельно предупреждает, что неправильное положение жала, изношенный датчик термометра и другие условия дают заниженный результат. В описанной производителем процедуре свежий припой помогает контакту в точке измерения, а показание считывают после стабилизации. Не давите на тонкий чувствительный элемент. Для своего прибора используйте его собственную процедуру.
Не вводите огромную поправку по единственному сомнительному замеру. Бытовой бесконтактный термометр без подходящих характеристик и условий измерения также не является автоматической заменой контактного измерителя жала. Если измерение не удаётся выполнить корректно или регулирование явно нестабильно, нужна проверка инструмента специалистом.
Что нельзя делать, даже если припой никак не плавится
Попытки греть жало открытым огнём, сразу ставить максимальную температуру или использовать агрессивный сантехнический флюс способны создать новую проблему. Для электронной платы это особенно рискованно. Сначала проверяйте состояние металла, припой и рабочий режим без опасных экспериментов.
Не ставьте максимальную температуру первым действием, не обжигайте жало пламенем и не используйте кислотный сантехнический флюс для электроники. Флюс помогает работе с поверхностью, но не заменяет необходимый нагрев. Дым или кипение флюса не доказывают, что металл припоя уже расплавился.
Работайте с обесточенным ремонтируемым устройством, устойчивой подставкой и отводом дыма от зоны пайки. Не наклоняйте лицо в дым. При работе со свинцовым припоем соблюдайте гигиену: не ешьте за рабочим столом и мойте руки после работы. При повреждении шнура, дыме из корпуса, неконтролируемом нагреве или срабатывании защиты отключите источник питания и прекратите использование.
Источники и иллюстрации
Проверено 14 октября 2026 года. Порядок диагностики — редакционное объяснение; совместимость, обслуживание и калибровку сверяют с конкретной моделью. Оригинальные иллюстрации показывают материалы и холодные принадлежности. Состав сплава, точные температуры и качество соединения по ним не определяют.
- Kester: температуры плавления указанных сплавов.
- HAKKO: состояние жала и передача тепла.
- HAKKO: припой плохо плавится на FX-888D.
- HAKKO: условия измерения температуры жала.
- HAKKO, региональный представитель: контакт и тепловая масса.
- JBC: режимы сна и гибернации.
- PINE64: питание и работа Pinecil.
- HSE: снижение воздействия дыма флюса.
Частые вопросы
Почему при температуре 350 на экране припой не плавится?
Сначала проверьте, в каких единицах отображается температура. 350 °F — приблизительно 177 °C, а не 350 °C. Затем выясните, показывает ли дисплей заданную температуру или оценку датчика, вышел ли инструмент из ожидания и как выглядит жало. Даже при правильной настройке тепло может плохо переходить к массивному соединению.
Можно ли сразу поставить паяльник на максимальную температуру?
Не стоит. Сначала уточните состав припоя, очистите и залудите исправное жало, проверьте рабочий режим и площадь контакта. Слишком высокий нагрев ускоряет окисление жала и повышает риск повреждения деталей. Он не исправляет плохой контакт и не делает любой припой подходящим для электроники.
Почему флюс дымит, а припой остаётся твёрдым?
Флюс может нагреваться, испаряться или дымить раньше, чем сам металл припоя расплавится. Дым не показывает точную температуру соединения. Проверьте маркировку сплава, состояние жала, режим работы и то, удаётся ли передать тепло к месту пайки. Избыточный флюс не заменяет нужного нагрева.
Почему припой расплавляется на жале, но не на проводе?
Конец жала способен нагреть небольшую каплю, однако толстый провод и клемма отводят тепло дальше. Если жало касается соединения лишь острым тонким кончиком, передача тепла может быть слабой. Иногда помогает подходящая рабочая грань, чистое лужение и питание, способное поддерживать нагрев под нагрузкой.
Как понять, действительно ли паяльник неисправен?
Сначала исключите неподходящий припой, ошибку единиц температуры, режим сна и загрязнение жала. Если расходник известного состава не плавится на очищенной рабочей поверхности или температура нестабильна, понадобится измерение подходящим прибором и диагностика конкретной модели. Не вскрывайте сетевую часть без квалификации.